一、装夹与定位
1.该零件毛坯为棒料,采用三爪卡盘进行装夹。
2.工件找正。为了使工件坐标系的Z轴与数控车床的主轴回转中心轴线重合。百分表找正方法。
二、加工工艺设计
1.图纸分析
加工对象为外轮廓尺寸,无难加工共处,加工表面粗糙度Ra3.2,加工时分粗精加工就能达到表面粗糙度要求,螺纹采用多次切削完成。
2.刀具和选用
适合于外圆光滑表面为外圆车刀,退刀槽采用切槽刀,螺纹采用螺纹车刀车削,加工完毕后用切断刀切断。
本例中车削有凹圆弧存在,表面粗糙度为Ra3.2,最好采用副偏角较大的外圆车刀,适宜55°刀尖角的半精加工车刀进行加工。切断刀选用普通高速钢3mm切断、切槽刀。
3.数控车削加工工艺过程的拟订,主要是加工工序的安排。本零件结构简单。可安排车端面,粗车外形,车槽,精车外形,车螺纹,切断六个工序
4. 外圆车削刀具路径的设计。
本零件外形采用分层粗精加工完成的方式进行,螺纹采用多次切削完成。
5.切削用量选择。
三、确定工艺方案
根据工件材料等情况,各工序及切削用量的选择,见表2-3-1所示。
表2-1-4加工工艺方案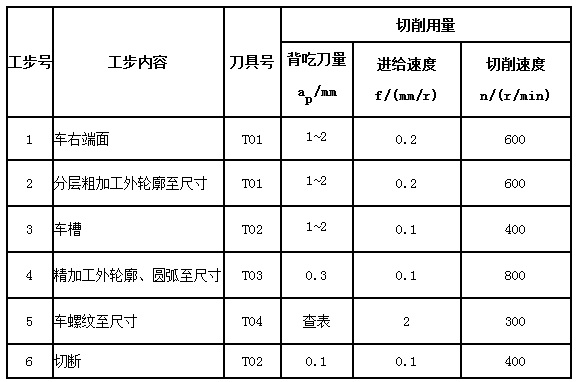
四、程序编制
该工件形状简单,以工件轴线为定位基准,选择编程原点为工件的右端面与工件轴线的交点处。
1. 数学处理。本零件结构简单,基(节)点坐标基本无需计算。
2.程序编制
表2-3-2三种螺纹编程方式的加工程序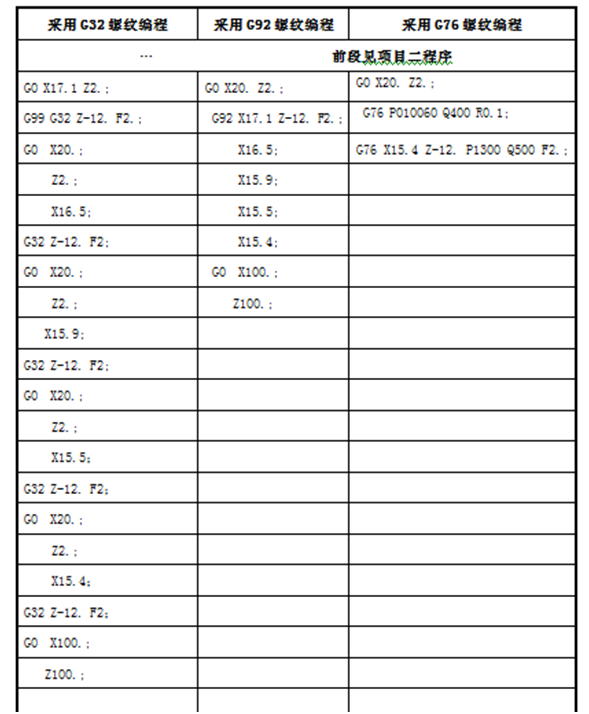
五、仿真模拟
1.启动软件:开始/程序/KELLERSystems Chinese/SYMpuls/ SYMpuls Turning或点击桌面SYMpulsTurning图标,启动软件进入以下界面。
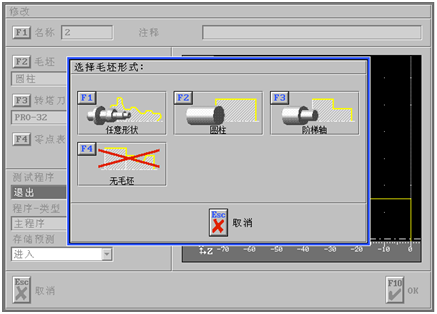
图1 螺纹轴毛坯及刀具设置
2.选择新建程序、编写主程序,进入程序设置界面,在此界面设置工件名称、毛坯、刀库等信息。
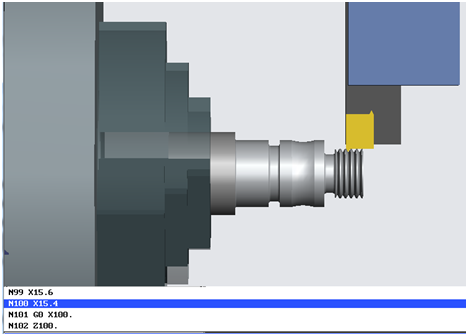
图2 螺纹轴仿真加工过程

