目录

  • 1 项目一 销轴的数控编程与加工
    • 1.1 任务导入
    • 1.2 任务学习
    • 1.3 任务实施
    • 1.4 数字资源
    • 1.5 德国标准案例库
    • 1.6 数控车床认识
    • 1.7 数控车床基本操作及对刀操作
    • 1.8 数控机床坐标系统
    • 1.9 数控程序的格式与组成
    • 1.10 G功能
    • 1.11 MFST功能指令
    • 1.12 刀具知识
    • 1.13 数车刀具
    • 1.14 数车坐标系
    • 1.15 认识数控机床
    • 1.16 数控车床基本操作
    • 1.17 功能指令
    • 1.18 KELLER软件使用数字资源1
    • 1.19 KELLER软件使用数字资源2
  • 2 项目一 销轴的数控编程与加工
    • 2.1 任务导入
    • 2.2 任务学习
    • 2.3 任务实施
    • 2.4 数字资源
    • 2.5 德国标准案例库
    • 2.6 数控车床认识
    • 2.7 数控车床基本操作及对刀操作
    • 2.8 数控机床坐标系统
    • 2.9 数控程序的格式与组成
    • 2.10 G功能
    • 2.11 MFST功能指令
    • 2.12 刀具知识
    • 2.13 数车刀具
    • 2.14 数车坐标系
    • 2.15 认识数控机床
    • 2.16 数控车床基本操作
    • 2.17 功能指令
    • 2.18 KELLER软件使用数字资源1
    • 2.19 KELLER软件使用数字资源2
  • 3 项目二  定位轴的数控编程与加工
    • 3.1 任务导入
    • 3.2 知识学习
    • 3.3 任务实施
    • 3.4 数字资源
    • 3.5 外径、内径车削固定循环G90
    • 3.6 端面车削固定循环G94
  • 4 项目一 销轴的数控编程与加工
    • 4.1 任务导入
    • 4.2 任务学习
    • 4.3 任务实施
    • 4.4 数字资源
    • 4.5 德国标准案例库
    • 4.6 数控车床认识
    • 4.7 数控车床基本操作及对刀操作
    • 4.8 数控机床坐标系统
    • 4.9 数控程序的格式与组成
    • 4.10 G功能
    • 4.11 MFST功能指令
    • 4.12 刀具知识
    • 4.13 数车刀具
    • 4.14 数车坐标系
    • 4.15 认识数控机床
    • 4.16 数控车床基本操作
    • 4.17 功能指令
    • 4.18 KELLER软件使用数字资源1
    • 4.19 KELLER软件使用数字资源2
  • 5 项目二  定位轴的数控编程与加工
    • 5.1 任务导入
    • 5.2 知识学习
    • 5.3 任务实施
    • 5.4 数字资源
    • 5.5 外径、内径车削固定循环G90
    • 5.6 端面车削固定循环G94
  • 6 项目三  螺纹轴的数控编程与加工
    • 6.1 任务导入
    • 6.2 知识学习
    • 6.3 任务实施
    • 6.4 数字资源
    • 6.5 螺纹切削指令(G32)
    • 6.6 螺纹切削单一固定循环G92
    • 6.7 复合螺纹切削循环指令(G76)
  • 7 项目二  定位轴的数控编程与加工
    • 7.1 任务导入
    • 7.2 知识学习
    • 7.3 任务实施
    • 7.4 数字资源
    • 7.5 外径、内径车削固定循环G90
    • 7.6 端面车削固定循环G94
  • 8 项目三  螺纹轴的数控编程与加工
    • 8.1 任务导入
    • 8.2 知识学习
    • 8.3 任务实施
    • 8.4 数字资源
    • 8.5 螺纹切削指令(G32)
    • 8.6 螺纹切削单一固定循环G92
    • 8.7 复合螺纹切削循环指令(G76)
  • 9 项目三  螺纹轴的数控编程与加工
    • 9.1 任务导入
    • 9.2 知识学习
    • 9.3 任务实施
    • 9.4 数字资源
    • 9.5 螺纹切削指令(G32)
    • 9.6 螺纹切削单一固定循环G92
    • 9.7 复合螺纹切削循环指令(G76)
  • 10 项目四  连接轴的数控编程与加工
    • 10.1 任务导入
    • 10.2 知识学习
    • 10.3 任务实施
    • 10.4 数字资源
    • 10.5 G71复合外圆、内圆粗车循环指令
    • 10.6 刀具补偿指令G41、G42、G40
  • 11 项目四  连接轴的数控编程与加工
    • 11.1 任务导入
    • 11.2 知识学习
    • 11.3 任务实施
    • 11.4 数字资源
    • 11.5 G71复合外圆、内圆粗车循环指令
    • 11.6 刀具补偿指令G41、G42、G40
  • 12 项目一 销轴的数控编程与加工
    • 12.1 任务导入
    • 12.2 任务学习
    • 12.3 任务实施
    • 12.4 数字资源
    • 12.5 德国标准案例库
    • 12.6 数控车床认识
    • 12.7 数控车床基本操作及对刀操作
    • 12.8 数控机床坐标系统
    • 12.9 数控程序的格式与组成
    • 12.10 G功能
    • 12.11 MFST功能指令
    • 12.12 刀具知识
    • 12.13 数车刀具
    • 12.14 数车坐标系
    • 12.15 认识数控机床
    • 12.16 数控车床基本操作
    • 12.17 功能指令
    • 12.18 KELLER软件使用数字资源1
    • 12.19 KELLER软件使用数字资源2
  • 13 项目五  带轮的数控编程与加工
    • 13.1 任务导入
    • 13.2 知识学习
    • 13.3 任务实施
    • 13.4 数字资源
    • 13.5 端面粗车复合循环指令G72
    • 13.6 复合外圆、内圆切槽循环指令G75
  • 14 项目四  连接轴的数控编程与加工
    • 14.1 任务导入
    • 14.2 知识学习
    • 14.3 任务实施
    • 14.4 数字资源
    • 14.5 G71复合外圆、内圆粗车循环指令
    • 14.6 刀具补偿指令G41、G42、G40
  • 15 项目二  定位轴的数控编程与加工
    • 15.1 任务导入
    • 15.2 知识学习
    • 15.3 任务实施
    • 15.4 数字资源
    • 15.5 外径、内径车削固定循环G90
    • 15.6 端面车削固定循环G94
  • 16 项目五  带轮的数控编程与加工
    • 16.1 任务导入
    • 16.2 知识学习
    • 16.3 任务实施
    • 16.4 数字资源
    • 16.5 端面粗车复合循环指令G72
    • 16.6 复合外圆、内圆切槽循环指令G75
  • 17 项目六  异形轴的数控编程与加工
    • 17.1 任务导入
    • 17.2 知识学习
    • 17.3 任务实施
    • 17.4 数字资源
    • 17.5 仿形粗车削循环指令G73
  • 18 项目五  带轮的数控编程与加工
    • 18.1 任务导入
    • 18.2 知识学习
    • 18.3 任务实施
    • 18.4 数字资源
    • 18.5 端面粗车复合循环指令G72
    • 18.6 复合外圆、内圆切槽循环指令G75
  • 19 项目三  螺纹轴的数控编程与加工
    • 19.1 任务导入
    • 19.2 知识学习
    • 19.3 任务实施
    • 19.4 数字资源
    • 19.5 螺纹切削指令(G32)
    • 19.6 螺纹切削单一固定循环G92
    • 19.7 复合螺纹切削循环指令(G76)
  • 20 项目六  异形轴的数控编程与加工
    • 20.1 任务导入
    • 20.2 知识学习
    • 20.3 任务实施
    • 20.4 数字资源
    • 20.5 仿形粗车削循环指令G73
  • 21 项目七 简单凸台类零件数控编程与加工
    • 21.1 任务导入
    • 21.2 知识学习
    • 21.3 任务实施
    • 21.4 数字资源
    • 21.5 德国标准案例库
    • 21.6 数控铣床的基本操作
    • 21.7 数控铣床基本操作面板介绍
    • 21.8 数控铣床工具系统
    • 21.9 数控铣床的坐标系统
    • 21.10 数控铣床绝对坐标和相对坐标G90、G91
    • 21.11 数铣刀具
    • 21.12 认识数控机床
    • 21.13 机床基本操作
    • 21.14 认识数控铣削加工
    • 21.15 KELLER软件使用数字资源
    • 21.16 KELLER软件五轴数字资源
  • 22 项目六  异形轴的数控编程与加工
    • 22.1 任务导入
    • 22.2 知识学习
    • 22.3 任务实施
    • 22.4 数字资源
    • 22.5 仿形粗车削循环指令G73
  • 23 项目七 简单凸台类零件数控编程与加工
    • 23.1 任务导入
    • 23.2 知识学习
    • 23.3 任务实施
    • 23.4 数字资源
    • 23.5 德国标准案例库
    • 23.6 数控铣床的基本操作
    • 23.7 数控铣床基本操作面板介绍
    • 23.8 数控铣床工具系统
    • 23.9 数控铣床的坐标系统
    • 23.10 数控铣床绝对坐标和相对坐标G90、G91
    • 23.11 数铣刀具
    • 23.12 认识数控机床
    • 23.13 机床基本操作
    • 23.14 认识数控铣削加工
    • 23.15 KELLER软件使用数字资源
    • 23.16 KELLER软件五轴数字资源
  • 24 项目四  连接轴的数控编程与加工
    • 24.1 任务导入
    • 24.2 知识学习
    • 24.3 任务实施
    • 24.4 数字资源
    • 24.5 G71复合外圆、内圆粗车循环指令
    • 24.6 刀具补偿指令G41、G42、G40
  • 25 项目八 凸台类零件数控编程与加工
    • 25.1 任务导入
    • 25.2 知识学习
    • 25.3 任务实施
    • 25.4 数字资源
    • 25.5 圆弧插补指令G02、G03
    • 25.6 刀具半径补偿功能指令G41、G42、G40
  • 26 项目七 简单凸台类零件数控编程与加工
    • 26.1 任务导入
    • 26.2 知识学习
    • 26.3 任务实施
    • 26.4 数字资源
    • 26.5 德国标准案例库
    • 26.6 数控铣床的基本操作
    • 26.7 数控铣床基本操作面板介绍
    • 26.8 数控铣床工具系统
    • 26.9 数控铣床的坐标系统
    • 26.10 数控铣床绝对坐标和相对坐标G90、G91
    • 26.11 数铣刀具
    • 26.12 认识数控机床
    • 26.13 机床基本操作
    • 26.14 认识数控铣削加工
    • 26.15 KELLER软件使用数字资源
    • 26.16 KELLER软件五轴数字资源
  • 27 项目八 凸台类零件数控编程与加工
    • 27.1 任务导入
    • 27.2 知识学习
    • 27.3 任务实施
    • 27.4 数字资源
    • 27.5 圆弧插补指令G02、G03
    • 27.6 刀具半径补偿功能指令G41、G42、G40
  • 28 项目五  带轮的数控编程与加工
    • 28.1 任务导入
    • 28.2 知识学习
    • 28.3 任务实施
    • 28.4 数字资源
    • 28.5 端面粗车复合循环指令G72
    • 28.6 复合外圆、内圆切槽循环指令G75
  • 29 项目九 腔体类零件数控编程与加工
    • 29.1 任务导入
    • 29.2 知识学习
    • 29.3 任务实施
    • 29.4 数字资源
    • 29.5 数控铣削的下刀方式
  • 30 项目八 凸台类零件数控编程与加工
    • 30.1 任务导入
    • 30.2 知识学习
    • 30.3 任务实施
    • 30.4 数字资源
    • 30.5 圆弧插补指令G02、G03
    • 30.6 刀具半径补偿功能指令G41、G42、G40
  • 31 项目九 腔体类零件数控编程与加工
    • 31.1 任务导入
    • 31.2 知识学习
    • 31.3 任务实施
    • 31.4 数字资源
    • 31.5 数控铣削的下刀方式
  • 32 项目六  异形轴的数控编程与加工
    • 32.1 任务导入
    • 32.2 知识学习
    • 32.3 任务实施
    • 32.4 数字资源
    • 32.5 仿形粗车削循环指令G73
  • 33 项目九 腔体类零件数控编程与加工
    • 33.1 任务导入
    • 33.2 知识学习
    • 33.3 任务实施
    • 33.4 数字资源
    • 33.5 数控铣削的下刀方式
  • 34 项目十 孔系类零件的数控编程与加工
    • 34.1 任务导入
    • 34.2 知识学习
    • 34.3 任务实施
    • 34.4 数字资源
    • 34.5 刀具长度补偿功能指令G43、G44、G49
    • 34.6 孔加工固定循环指令
    • 34.7 螺纹孔加工固定循环指令
    • 34.8 镗孔循环指令
  • 35 项目十 孔系类零件的数控编程与加工
    • 35.1 任务导入
    • 35.2 知识学习
    • 35.3 任务实施
    • 35.4 数字资源
    • 35.5 刀具长度补偿功能指令G43、G44、G49
    • 35.6 孔加工固定循环指令
    • 35.7 螺纹孔加工固定循环指令
    • 35.8 镗孔循环指令
  • 36 项目七 简单凸台类零件数控编程与加工
    • 36.1 任务导入
    • 36.2 知识学习
    • 36.3 任务实施
    • 36.4 数字资源
    • 36.5 德国标准案例库
    • 36.6 数控铣床的基本操作
    • 36.7 数控铣床基本操作面板介绍
    • 36.8 数控铣床工具系统
    • 36.9 数控铣床的坐标系统
    • 36.10 数控铣床绝对坐标和相对坐标G90、G91
    • 36.11 数铣刀具
    • 36.12 认识数控机床
    • 36.13 机床基本操作
    • 36.14 认识数控铣削加工
    • 36.15 KELLER软件使用数字资源
    • 36.16 KELLER软件五轴数字资源
  • 37 项目十 孔系类零件的数控编程与加工
    • 37.1 任务导入
    • 37.2 知识学习
    • 37.3 任务实施
    • 37.4 数字资源
    • 37.5 刀具长度补偿功能指令G43、G44、G49
    • 37.6 孔加工固定循环指令
    • 37.7 螺纹孔加工固定循环指令
    • 37.8 镗孔循环指令
  • 38 项目八 凸台类零件数控编程与加工
    • 38.1 任务导入
    • 38.2 知识学习
    • 38.3 任务实施
    • 38.4 数字资源
    • 38.5 圆弧插补指令G02、G03
    • 38.6 刀具半径补偿功能指令G41、G42、G40
  • 39 项目九 腔体类零件数控编程与加工
    • 39.1 任务导入
    • 39.2 知识学习
    • 39.3 任务实施
    • 39.4 数字资源
    • 39.5 数控铣削的下刀方式
  • 40 项目十 孔系类零件的数控编程与加工
    • 40.1 任务导入
    • 40.2 知识学习
    • 40.3 任务实施
    • 40.4 数字资源
    • 40.5 刀具长度补偿功能指令G43、G44、G49
    • 40.6 孔加工固定循环指令
    • 40.7 螺纹孔加工固定循环指令
    • 40.8 镗孔循环指令
任务实施


一、装夹与定位

  (一)该零件外形为圆柱形,采用自对中三抓卡盘装夹。

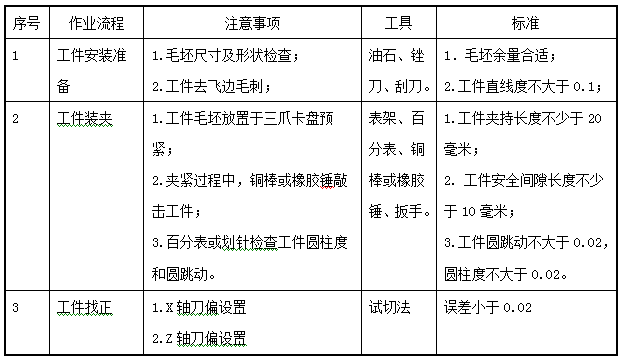
  (二)工件装夹及找正。(见表5-1工件装夹及找正要求)

表5-1工件装夹及找正要求
二、加工工艺设计

(一)外圆车削

1.图纸分析

加工外圆,外圆直径为43mm,外圆的表面粗糙度Ra3.2,加工时分粗车和精车以达到表面粗糙度要求。

2.外圆车削的刀具选用

适合于外圆车削的刀具有90度外圆车刀、35度外圆车刀等。

本例中外圆粗车时,以加工效率为主,吃刀量较大,受力较大,因此选用承力能力较强的90度外圆车刀;而在精加工时以保证加工精度为主,因此可以选用35度外圆车刀。

3.外圆车削刀具路径设计

(1)走刀方式的选择

对于外圆粗车的走刀路径不外乎两种情况:一种是沿轴向切削。如图5-4所示。
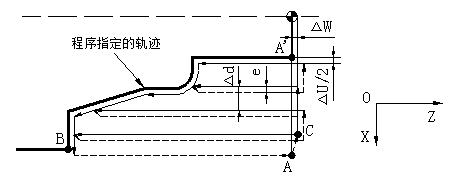

图5-4外圆切削轴向走刀路径示意图

另一种是沿径向切削。如图,5-5所示。
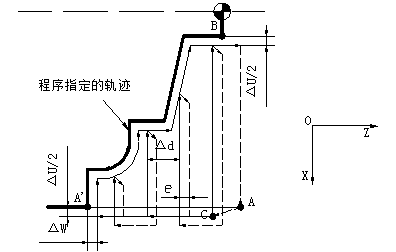
图5-5 外圆车削径向走刀路径示意图

一般来说,对于图5-4所示的走刀路径比较适合于轴向余量大于径向单边余量的毛坯的切削加工,而图5-5所示的走刀路径比较适合于径向单边余量大于轴向余量的毛坯的加工。本例中在进行外形粗加工时,很显然轴向加工余量比径向单边余量要大得多,因此采用图5-4所示的走刀路径。

(2)编程指令的选择

本例中的外圆车削采用轴向进刀切削的走刀路径,因此根据各加工指令的走刀路径及零件的外形情况,可以选用G90进行粗、精加工或者选用G71和G70分别进行粗、精加工。

(二)锲型槽车削

1.图纸分析

车削锲型槽时,所有表面粗糙度均为Ra3.2,无其他特殊要求,加工时分为粗车和精车以达到表面粗糙度要求。

2.锲型槽车削的刀具选用

本例中车削锲型槽时,槽宽最窄处为5mm ,槽深10mm,选用刀具宽度为3mm,长度大于10mm少许即可。

3.锲型槽车削的刀具路径设计

(1)走刀方式的设计

由于锲型槽外形非单调,考虑到现有数控系统没有指令可以将锲型槽的形状一次性加工出来,因此必须将其外形轮廓进行划分,使得划分过后的外形轮廓都是单调递增或单调递减的,也就是一个锲型槽将会被划分开来进行多次加工。而且这些槽都是在零件中,必须采用径向进退刀的方式进行加工。鉴于此,可以考虑先加工出矩形槽,然后再加工出两边的斜面,从而完成锲型槽的加工。

(2)编程指令的选择

根据走刀方式的设计可知:第一步可以利用G75指令加工出三个矩形槽;第二步可以利用G72指令加工出右边的三个斜面;第三步还是利用G72指令加工出左边的三个斜面。

三、选择机床

该工件可以用我院的装有FANUC系统和GSK980T系统的卧式数控车床进行加工。

四、确定加工工艺方案

1)工艺分析:该零件由外圆柱面、及锲型槽组成。零件材料为LV6061,切削性能较好,无热处理和硬度要求。

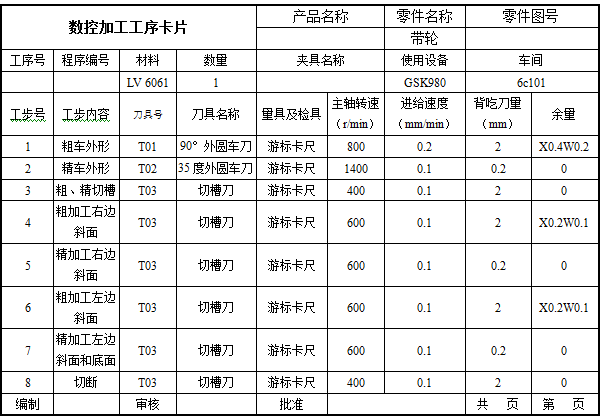
2)加工过程:

①对刀设置编程原点在右端面中心处

②用G71指令编程粗车各外形,X向单边留余量0.25,Z向留余量0.2③用G70指令编程精车各外形

④粗、精加工宽为5mm的三个矩形槽

⑤粗加工右边的三个斜面

⑥精加工右边的三个斜面

⑦粗加工左边的三个斜面

⑧精加工左边的三个斜面和三个底面

⑨切断

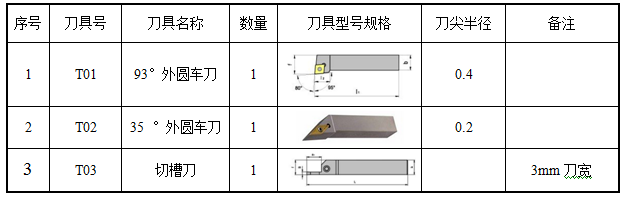
3)选择刀具:选取硬质合金90°左偏车刀,用于粗车零件外形,刀尖圆角半径R=0.4mm,位于T01刀位。选择硬质合金35°尖刀,用于精车零件外形,刀尖圆角半径R=0.2mm,位于T02刀位。选择硬质合金切槽刀用于切槽和切断,刀宽3mm,位于T03刀位。

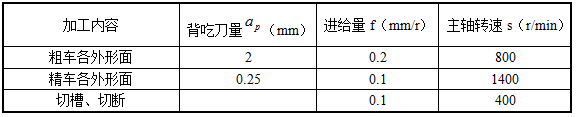
4)确定切削用量:

五、制定加工工艺卡片

(1)数控加工刀具卡片

   制定数控加工刀具卡,如表5-2所示。

表5-2数控加工刀具卡

(2)数控加工工序卡

   制定数控加工工序卡,如表5-3所示。

表5-3数控加工工序卡
(3)数控加工参考程序

   编写带轮加工程序,如下表5-4至表5-8所示。


六、仿真模拟

 1.启动软件:开始/程序/KELLERSystems Chinese/SYMpuls/ SYMpuls Turning 或点击桌面SYMpulsTurning图标,启动软件进入以下界面,如图5-6所示。
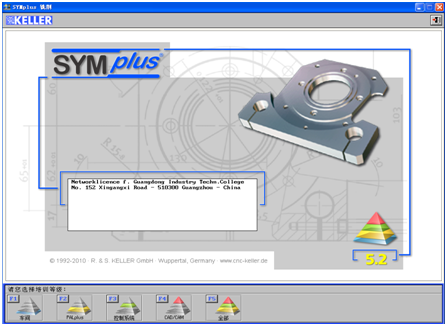
图5-6凯勒数车界面

2.选择单击数控基础或按F2进入,如图5-7所示。
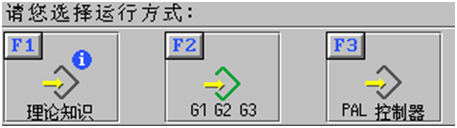
图5-7运行方式选择界面

3.选择单击PAL控制器或按F3进入编程进入界面,如图5-8所示。
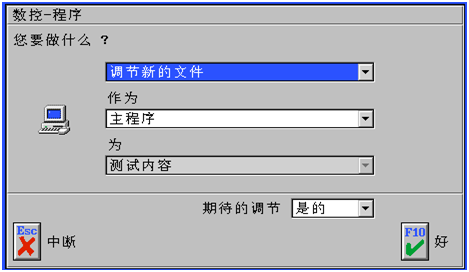
图5-8 编程进入界面

4.选择新建程序、作为主程序,单击OK或按F10进入程序设置界面,在此界面设置工件名称、毛坯、刀库等信息。

5.进入编程界面既可以输入程序。

6.仿真程序。