一、装夹与定位
(一)该零件外形为圆柱形,采用自对中三抓卡盘装夹。
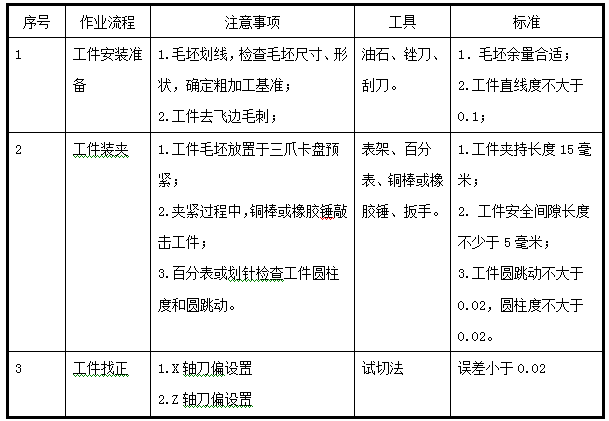
(二)工件装夹及找正。(见表6-1工件装夹及找正要求)
表6-1工件装夹及找正要求
二、加工工艺设计
该零件结构包括圆柱面、圆锥面、圆弧面等。该零件外形起伏变化较大,不符合单调变化规律,该工件毛坯长度160毫米,为安全夹持,需要进行掉头车削。
1.毛坯划线。由于该工件毛坯按零件的外形进行为铸造,为保证零件加工余量的合理性,需要对毛坯进行划线确认。
2.右端面及∮80外圆加工。
按照划线确定的余量,右端面及∮80外圆完成粗、精加工。
数控车床的三爪卡盘虽能自动定心,但由于存在卡盘平面螺纹的传动间隙等问题,定心精度并不高,夹紧力不大。因此,工件此次加工中,需要考虑加工足够长度的外圆面(直径不小于80毫米),以便调头后,夹持精加工过后的∮80的外圆后,有足够的长度进行打表校正,从而保证零件的同轴度。
三、选择机床
该工件可以用我院的装有FANUC系统和GSK980T系统的卧式数控车床进行加工。
四、确定加工工艺方案
(一)装夹方案
1.钳工划线,确定粗加工基准。单边留余量均匀合理。
2.第一次装夹,加工左端面及80mm外圆。
(1)按照划线基准,加工左端面,设定编程原点在左端面中心处。
(2)用G71指令编程粗车端面及直径80mm外圆,X向单边留余量0.2mm,Z向留余量0.2mm,Z向加工长度不小于80mm;
(3)用G70指令编程精车端面及直径80mm外圆;
3.第二次装夹,加工右端面。
(1)工件调头,打表找正。
(2)加工右端面,保证全长,设定右端面中心为编程零点。
(3)用G73指令编程粗车端面及各外形,X向单边留余量0.2mm,Z向留余量0.2mm;
(4)用G70指令编程精车端面的各外形;
(二)刀具及切削参数选择
1.选择刀具:
(1)第一次装夹:外圆粗加工刀具选取硬质合金90°左偏车刀,用于粗车零件外形,刀尖圆角半径R=0.4mm,位于T01刀位。外圆精加工车刀选择硬质合金35°尖刀,刀尖圆角半径R=0.2mm,位于T02刀位。
(2)第二次装夹:零件外形不符合单调变化的规律,如选择普通90度外圆车刀,加工时会因副偏角过小而与工件发生干涉,因此可选择93°主偏角车刀,其刀片为D形刀片,刀尖角为55°,位于T03刀位;精加工选T02位刀具:硬质合金35度外圆车刀。
2.确定切削用量。见表6-2
表6-2刀具切削参数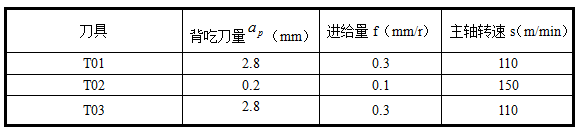
五、制定加工工艺卡片
(1)数控加工刀具卡片
制定数控加工刀具卡,如表6-3所示。
表6-3数控加工刀具卡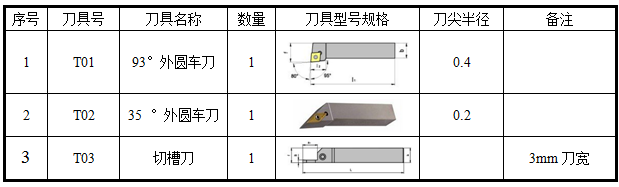
(2)数控加工工序卡
制定数控加工工序卡,如表5-3所示。
表5-3数控加工工序卡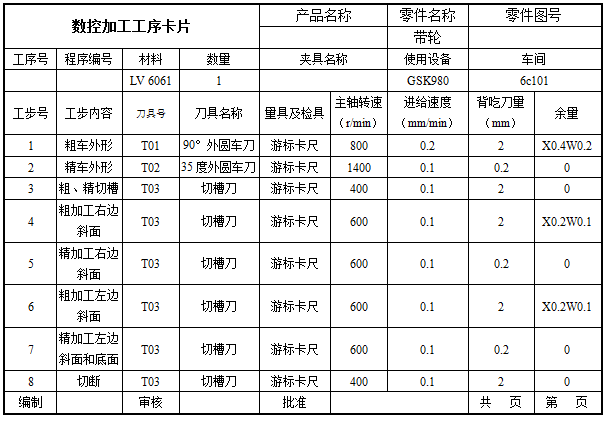
(3)数控加工参考程序
编写带轮加工程序,如下表5-4至表5-8所示。
六、仿真模拟
1.启动软件:开始/程序/KELLERSystems Chinese/SYMpuls/ SYMpuls Turning 或点击桌面SYMpulsTurning图标,启动软件进入以下界面,如图5-6所示。
图5-6凯勒数车界面
2.选择单击数控基础或按F2进入,如图5-7所示。
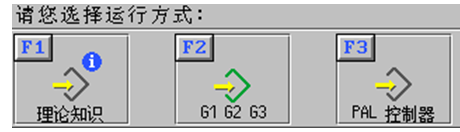
图5-7运行方式选择界面
3.选择单击PAL控制器或按F3进入编程进入界面,如图5-8所示。
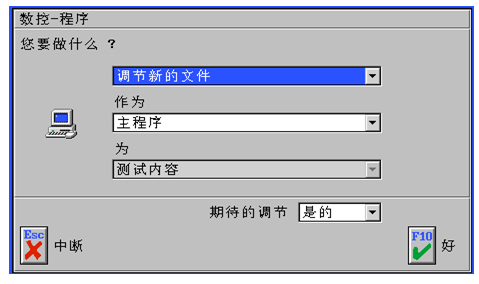
图5-8 编程进入界面
4.选择新建程序、作为主程序,单击OK或按F10进入程序设置界面,在此界面设置工件名称、毛坯、刀库等信息。
5.进入编程界面既可以输入程序。
6.仿真程序。

