【学习目标】
1.知识目标
E封闭切削循环指令G73等的程序格式与各参数的含义;
E用G73、G40、G41、G42指令进行车削加工程序编制;
E非单调变化类零件加工刀具的选择及加工参数的设定;
E二次装夹加工的加工工艺
2.技能目标
E能够进行车床零件调头打表找正;
E能够分析非单调变化类零件的加工工艺并编制工艺文件 ;
E能够编制非单调变化类零件的加工程序;
E能熟练使用德国KELLER软件对编制的程序进行仿真;
E能正确使用测量工具检测槽类零件的精度,能分析零件加工质量。
【任务导入】
加工异形轴,毛坯为铸件,毛坯全长约160毫米,单边余量约3毫米。根据零件的结构特征,设计数控车加工工艺方案,选择合适的加工刀具及装夹夹具,选用合理的切削参数,编制机械加工工艺卡、数控车工序卡、刀具卡、数控程序卡,编制数控车加工程序并进行程序的仿真模拟及加工,并对加工结果进行测量及分析改进。
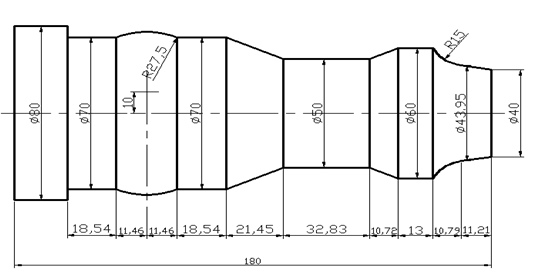
图6-1异形轴
【任务分析】
1、加工任务分析
该零件结构包括圆柱面、圆锥面、圆弧面等。该零件外
形起伏变化较大,不符合单调变化规律,不能使用轴向粗车循环指令G71编程加工,应选择适合形状变化加工的新编程指令,即由封闭切削循环指令G73加工。选择刀具时,避免副偏角过小而发生刀具干涉。
1)毛坯形状和尺寸的确定。
该零件毛坯为铸件,全长约160毫米,单边余量3毫米,在加工前需要对毛坯进行形状及余量的划线确认。
2)机床选择。
3)工件的装夹与定位。
4)刀具、量具的选择。
5)数控加工工艺方案的拟定、切削参数的确定并填写工艺卡。
6)数控程序的编制及仿真
7)零件的加工及检测
2、安全生产及5S要求
1)正确穿戴劳保用品;
2)严格按机床操作规程进行机床操作;
3)工件、量具、刀具、夹具定置摆放,保持机床及周边环境卫生。
3、加工环境
数控车床,FANUC 0I-MD系统、GSK980T系统。

