【学习目标】
1.知识目标
E掌握平面轮廓类零件的加工工艺及程序编制方法;
E掌握FANUC 0I系统简单平面轮廓指令G02、G03、刀具半径补偿指令G40、G41、G42。
2.技能目标
E能够分析及编制凸台类零件加工工艺文件;
E能够编制凸台类零件加工程序;
E熟悉德国KELLER软件SYMPLUS铣削仿真软件;
E熟悉配备FANUC 0I数控系统的VMC850机床的基本操作,能加工简单零件;
E能正确使用测量工具检查平面类零件,能分析零件加工质量。
【任务导入】
加工如图3-3-1所示零件,材料为45#,已完成底面、顶面及四个侧面的加工,工件半成品尺寸为50×80×18,加工凸台轮廓部分,加工轮廓的表面粗糙度Ra3.2,单件生产。
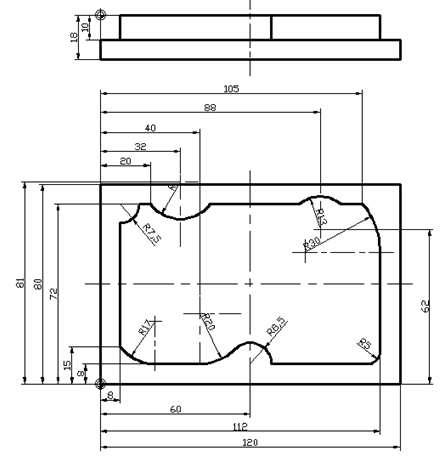
图3-3-1平面轮廓类零件-凸台类零件
具体任务为分析零件图,根据零件结构工艺特征,拟定加工工艺,选择合适的加工刀具及装夹夹具,选用合理切削参数,编制数控加工工艺卡及相应数控程序,用SYMPLUS铣削仿真软件模拟加工,确认无误后,在数控铣床上进行加工,分析加工质量,改进加工工艺及程序。
【任务分析】
1、加工任务分析
该零件结构相较任务3.2零件较为复杂,外轮廓由直线、
顺时针圆弧、逆时针圆弧构成,外轮廓余量较大,且切削余量不均匀,不能一刀切除,需要通过粗、精加工两道工序加工。如采用刀具半径补偿,按图纸轮廓编程,鉴于余凹弧处余量大,通过修改半径补偿值,则补偿半径值大于凹弧半径,程序将报警,不能运行,为此首先应按矩形轮廓114X64并采用刀具半径补偿进行编程加工,再按图纸轮廓进行编程,通过修改半径补偿值进行余量切除;零件轮廓深度方向也需要逐层向下铣削,粗、精加工采用子程序调用功能。
1)毛坯形状和尺寸的确定。
2)机床选择。
3)工件的装夹与定位。
4)刀具、量具的选择。
5)数控加工工艺方案的拟定、切削参数的确定并填写工艺卡。
6)数控程序编制及仿真。
7)零件加工及检查。
2、安全生产及5S要求。
1)正确穿戴劳保用品.
2)严格按机床操作规程进行机床操作.
3)工件、量具、刀具、夹具定置摆放,保持机床及周边环境卫生。
3、加工环境
VMC850数控立式铣床,FANUC 0I-MD系统、VMC840数控立式加工中心,FANUC 0I-MD系统

