目录

  • 1 项目一 销轴的数控编程与加工
    • 1.1 任务导入
    • 1.2 任务学习
    • 1.3 任务实施
    • 1.4 数字资源
    • 1.5 德国标准案例库
    • 1.6 数控车床认识
    • 1.7 数控车床基本操作及对刀操作
    • 1.8 数控机床坐标系统
    • 1.9 数控程序的格式与组成
    • 1.10 G功能
    • 1.11 MFST功能指令
    • 1.12 刀具知识
    • 1.13 数车刀具
    • 1.14 数车坐标系
    • 1.15 认识数控机床
    • 1.16 数控车床基本操作
    • 1.17 功能指令
    • 1.18 KELLER软件使用数字资源1
    • 1.19 KELLER软件使用数字资源2
  • 2 项目一 销轴的数控编程与加工
    • 2.1 任务导入
    • 2.2 任务学习
    • 2.3 任务实施
    • 2.4 数字资源
    • 2.5 德国标准案例库
    • 2.6 数控车床认识
    • 2.7 数控车床基本操作及对刀操作
    • 2.8 数控机床坐标系统
    • 2.9 数控程序的格式与组成
    • 2.10 G功能
    • 2.11 MFST功能指令
    • 2.12 刀具知识
    • 2.13 数车刀具
    • 2.14 数车坐标系
    • 2.15 认识数控机床
    • 2.16 数控车床基本操作
    • 2.17 功能指令
    • 2.18 KELLER软件使用数字资源1
    • 2.19 KELLER软件使用数字资源2
  • 3 项目二  定位轴的数控编程与加工
    • 3.1 任务导入
    • 3.2 知识学习
    • 3.3 任务实施
    • 3.4 数字资源
    • 3.5 外径、内径车削固定循环G90
    • 3.6 端面车削固定循环G94
  • 4 项目一 销轴的数控编程与加工
    • 4.1 任务导入
    • 4.2 任务学习
    • 4.3 任务实施
    • 4.4 数字资源
    • 4.5 德国标准案例库
    • 4.6 数控车床认识
    • 4.7 数控车床基本操作及对刀操作
    • 4.8 数控机床坐标系统
    • 4.9 数控程序的格式与组成
    • 4.10 G功能
    • 4.11 MFST功能指令
    • 4.12 刀具知识
    • 4.13 数车刀具
    • 4.14 数车坐标系
    • 4.15 认识数控机床
    • 4.16 数控车床基本操作
    • 4.17 功能指令
    • 4.18 KELLER软件使用数字资源1
    • 4.19 KELLER软件使用数字资源2
  • 5 项目二  定位轴的数控编程与加工
    • 5.1 任务导入
    • 5.2 知识学习
    • 5.3 任务实施
    • 5.4 数字资源
    • 5.5 外径、内径车削固定循环G90
    • 5.6 端面车削固定循环G94
  • 6 项目三  螺纹轴的数控编程与加工
    • 6.1 任务导入
    • 6.2 知识学习
    • 6.3 任务实施
    • 6.4 数字资源
    • 6.5 螺纹切削指令(G32)
    • 6.6 螺纹切削单一固定循环G92
    • 6.7 复合螺纹切削循环指令(G76)
  • 7 项目二  定位轴的数控编程与加工
    • 7.1 任务导入
    • 7.2 知识学习
    • 7.3 任务实施
    • 7.4 数字资源
    • 7.5 外径、内径车削固定循环G90
    • 7.6 端面车削固定循环G94
  • 8 项目三  螺纹轴的数控编程与加工
    • 8.1 任务导入
    • 8.2 知识学习
    • 8.3 任务实施
    • 8.4 数字资源
    • 8.5 螺纹切削指令(G32)
    • 8.6 螺纹切削单一固定循环G92
    • 8.7 复合螺纹切削循环指令(G76)
  • 9 项目三  螺纹轴的数控编程与加工
    • 9.1 任务导入
    • 9.2 知识学习
    • 9.3 任务实施
    • 9.4 数字资源
    • 9.5 螺纹切削指令(G32)
    • 9.6 螺纹切削单一固定循环G92
    • 9.7 复合螺纹切削循环指令(G76)
  • 10 项目四  连接轴的数控编程与加工
    • 10.1 任务导入
    • 10.2 知识学习
    • 10.3 任务实施
    • 10.4 数字资源
    • 10.5 G71复合外圆、内圆粗车循环指令
    • 10.6 刀具补偿指令G41、G42、G40
  • 11 项目四  连接轴的数控编程与加工
    • 11.1 任务导入
    • 11.2 知识学习
    • 11.3 任务实施
    • 11.4 数字资源
    • 11.5 G71复合外圆、内圆粗车循环指令
    • 11.6 刀具补偿指令G41、G42、G40
  • 12 项目一 销轴的数控编程与加工
    • 12.1 任务导入
    • 12.2 任务学习
    • 12.3 任务实施
    • 12.4 数字资源
    • 12.5 德国标准案例库
    • 12.6 数控车床认识
    • 12.7 数控车床基本操作及对刀操作
    • 12.8 数控机床坐标系统
    • 12.9 数控程序的格式与组成
    • 12.10 G功能
    • 12.11 MFST功能指令
    • 12.12 刀具知识
    • 12.13 数车刀具
    • 12.14 数车坐标系
    • 12.15 认识数控机床
    • 12.16 数控车床基本操作
    • 12.17 功能指令
    • 12.18 KELLER软件使用数字资源1
    • 12.19 KELLER软件使用数字资源2
  • 13 项目五  带轮的数控编程与加工
    • 13.1 任务导入
    • 13.2 知识学习
    • 13.3 任务实施
    • 13.4 数字资源
    • 13.5 端面粗车复合循环指令G72
    • 13.6 复合外圆、内圆切槽循环指令G75
  • 14 项目四  连接轴的数控编程与加工
    • 14.1 任务导入
    • 14.2 知识学习
    • 14.3 任务实施
    • 14.4 数字资源
    • 14.5 G71复合外圆、内圆粗车循环指令
    • 14.6 刀具补偿指令G41、G42、G40
  • 15 项目二  定位轴的数控编程与加工
    • 15.1 任务导入
    • 15.2 知识学习
    • 15.3 任务实施
    • 15.4 数字资源
    • 15.5 外径、内径车削固定循环G90
    • 15.6 端面车削固定循环G94
  • 16 项目五  带轮的数控编程与加工
    • 16.1 任务导入
    • 16.2 知识学习
    • 16.3 任务实施
    • 16.4 数字资源
    • 16.5 端面粗车复合循环指令G72
    • 16.6 复合外圆、内圆切槽循环指令G75
  • 17 项目六  异形轴的数控编程与加工
    • 17.1 任务导入
    • 17.2 知识学习
    • 17.3 任务实施
    • 17.4 数字资源
    • 17.5 仿形粗车削循环指令G73
  • 18 项目五  带轮的数控编程与加工
    • 18.1 任务导入
    • 18.2 知识学习
    • 18.3 任务实施
    • 18.4 数字资源
    • 18.5 端面粗车复合循环指令G72
    • 18.6 复合外圆、内圆切槽循环指令G75
  • 19 项目三  螺纹轴的数控编程与加工
    • 19.1 任务导入
    • 19.2 知识学习
    • 19.3 任务实施
    • 19.4 数字资源
    • 19.5 螺纹切削指令(G32)
    • 19.6 螺纹切削单一固定循环G92
    • 19.7 复合螺纹切削循环指令(G76)
  • 20 项目六  异形轴的数控编程与加工
    • 20.1 任务导入
    • 20.2 知识学习
    • 20.3 任务实施
    • 20.4 数字资源
    • 20.5 仿形粗车削循环指令G73
  • 21 项目七 简单凸台类零件数控编程与加工
    • 21.1 任务导入
    • 21.2 知识学习
    • 21.3 任务实施
    • 21.4 数字资源
    • 21.5 德国标准案例库
    • 21.6 数控铣床的基本操作
    • 21.7 数控铣床基本操作面板介绍
    • 21.8 数控铣床工具系统
    • 21.9 数控铣床的坐标系统
    • 21.10 数控铣床绝对坐标和相对坐标G90、G91
    • 21.11 数铣刀具
    • 21.12 认识数控机床
    • 21.13 机床基本操作
    • 21.14 认识数控铣削加工
    • 21.15 KELLER软件使用数字资源
    • 21.16 KELLER软件五轴数字资源
  • 22 项目六  异形轴的数控编程与加工
    • 22.1 任务导入
    • 22.2 知识学习
    • 22.3 任务实施
    • 22.4 数字资源
    • 22.5 仿形粗车削循环指令G73
  • 23 项目七 简单凸台类零件数控编程与加工
    • 23.1 任务导入
    • 23.2 知识学习
    • 23.3 任务实施
    • 23.4 数字资源
    • 23.5 德国标准案例库
    • 23.6 数控铣床的基本操作
    • 23.7 数控铣床基本操作面板介绍
    • 23.8 数控铣床工具系统
    • 23.9 数控铣床的坐标系统
    • 23.10 数控铣床绝对坐标和相对坐标G90、G91
    • 23.11 数铣刀具
    • 23.12 认识数控机床
    • 23.13 机床基本操作
    • 23.14 认识数控铣削加工
    • 23.15 KELLER软件使用数字资源
    • 23.16 KELLER软件五轴数字资源
  • 24 项目四  连接轴的数控编程与加工
    • 24.1 任务导入
    • 24.2 知识学习
    • 24.3 任务实施
    • 24.4 数字资源
    • 24.5 G71复合外圆、内圆粗车循环指令
    • 24.6 刀具补偿指令G41、G42、G40
  • 25 项目八 凸台类零件数控编程与加工
    • 25.1 任务导入
    • 25.2 知识学习
    • 25.3 任务实施
    • 25.4 数字资源
    • 25.5 圆弧插补指令G02、G03
    • 25.6 刀具半径补偿功能指令G41、G42、G40
  • 26 项目七 简单凸台类零件数控编程与加工
    • 26.1 任务导入
    • 26.2 知识学习
    • 26.3 任务实施
    • 26.4 数字资源
    • 26.5 德国标准案例库
    • 26.6 数控铣床的基本操作
    • 26.7 数控铣床基本操作面板介绍
    • 26.8 数控铣床工具系统
    • 26.9 数控铣床的坐标系统
    • 26.10 数控铣床绝对坐标和相对坐标G90、G91
    • 26.11 数铣刀具
    • 26.12 认识数控机床
    • 26.13 机床基本操作
    • 26.14 认识数控铣削加工
    • 26.15 KELLER软件使用数字资源
    • 26.16 KELLER软件五轴数字资源
  • 27 项目八 凸台类零件数控编程与加工
    • 27.1 任务导入
    • 27.2 知识学习
    • 27.3 任务实施
    • 27.4 数字资源
    • 27.5 圆弧插补指令G02、G03
    • 27.6 刀具半径补偿功能指令G41、G42、G40
  • 28 项目五  带轮的数控编程与加工
    • 28.1 任务导入
    • 28.2 知识学习
    • 28.3 任务实施
    • 28.4 数字资源
    • 28.5 端面粗车复合循环指令G72
    • 28.6 复合外圆、内圆切槽循环指令G75
  • 29 项目九 腔体类零件数控编程与加工
    • 29.1 任务导入
    • 29.2 知识学习
    • 29.3 任务实施
    • 29.4 数字资源
    • 29.5 数控铣削的下刀方式
  • 30 项目八 凸台类零件数控编程与加工
    • 30.1 任务导入
    • 30.2 知识学习
    • 30.3 任务实施
    • 30.4 数字资源
    • 30.5 圆弧插补指令G02、G03
    • 30.6 刀具半径补偿功能指令G41、G42、G40
  • 31 项目九 腔体类零件数控编程与加工
    • 31.1 任务导入
    • 31.2 知识学习
    • 31.3 任务实施
    • 31.4 数字资源
    • 31.5 数控铣削的下刀方式
  • 32 项目六  异形轴的数控编程与加工
    • 32.1 任务导入
    • 32.2 知识学习
    • 32.3 任务实施
    • 32.4 数字资源
    • 32.5 仿形粗车削循环指令G73
  • 33 项目九 腔体类零件数控编程与加工
    • 33.1 任务导入
    • 33.2 知识学习
    • 33.3 任务实施
    • 33.4 数字资源
    • 33.5 数控铣削的下刀方式
  • 34 项目十 孔系类零件的数控编程与加工
    • 34.1 任务导入
    • 34.2 知识学习
    • 34.3 任务实施
    • 34.4 数字资源
    • 34.5 刀具长度补偿功能指令G43、G44、G49
    • 34.6 孔加工固定循环指令
    • 34.7 螺纹孔加工固定循环指令
    • 34.8 镗孔循环指令
  • 35 项目十 孔系类零件的数控编程与加工
    • 35.1 任务导入
    • 35.2 知识学习
    • 35.3 任务实施
    • 35.4 数字资源
    • 35.5 刀具长度补偿功能指令G43、G44、G49
    • 35.6 孔加工固定循环指令
    • 35.7 螺纹孔加工固定循环指令
    • 35.8 镗孔循环指令
  • 36 项目七 简单凸台类零件数控编程与加工
    • 36.1 任务导入
    • 36.2 知识学习
    • 36.3 任务实施
    • 36.4 数字资源
    • 36.5 德国标准案例库
    • 36.6 数控铣床的基本操作
    • 36.7 数控铣床基本操作面板介绍
    • 36.8 数控铣床工具系统
    • 36.9 数控铣床的坐标系统
    • 36.10 数控铣床绝对坐标和相对坐标G90、G91
    • 36.11 数铣刀具
    • 36.12 认识数控机床
    • 36.13 机床基本操作
    • 36.14 认识数控铣削加工
    • 36.15 KELLER软件使用数字资源
    • 36.16 KELLER软件五轴数字资源
  • 37 项目十 孔系类零件的数控编程与加工
    • 37.1 任务导入
    • 37.2 知识学习
    • 37.3 任务实施
    • 37.4 数字资源
    • 37.5 刀具长度补偿功能指令G43、G44、G49
    • 37.6 孔加工固定循环指令
    • 37.7 螺纹孔加工固定循环指令
    • 37.8 镗孔循环指令
  • 38 项目八 凸台类零件数控编程与加工
    • 38.1 任务导入
    • 38.2 知识学习
    • 38.3 任务实施
    • 38.4 数字资源
    • 38.5 圆弧插补指令G02、G03
    • 38.6 刀具半径补偿功能指令G41、G42、G40
  • 39 项目九 腔体类零件数控编程与加工
    • 39.1 任务导入
    • 39.2 知识学习
    • 39.3 任务实施
    • 39.4 数字资源
    • 39.5 数控铣削的下刀方式
  • 40 项目十 孔系类零件的数控编程与加工
    • 40.1 任务导入
    • 40.2 知识学习
    • 40.3 任务实施
    • 40.4 数字资源
    • 40.5 刀具长度补偿功能指令G43、G44、G49
    • 40.6 孔加工固定循环指令
    • 40.7 螺纹孔加工固定循环指令
    • 40.8 镗孔循环指令
任务实施

一、装夹与定位

1.工件的装夹。

该零件为平面类零件,采用平口钳装夹。

2.工件的找正。

根据图纸情况,为方便编程设定该工件上表面坐下左下角加工坐标系原点为工件上面中心。由于该工件底面、上表面及四个侧面已加工完毕,需用分中棒找中心步骤如下:

(1)X轴中心找正

主轴安装分中棒,MDI状态下设机床主轴500r/min转速,拨动手轮,使分中棒与工件X轴的左边接触,将显示屏上的X相对坐标值“归零”。此时,在当前X轴上相对坐标为0,然后升起主轴,用手轮移动工作台,使分中棒向右移动分中棒的半径值,设此处为X轴的工件坐标系原点,一般用G54指令,分别输入X→X0,按下CRT下面软键“测量”,系统自动记录到坐标系偏置G54中,即得到设定的工件坐标系X轴的零点。

(2)Y轴的对称中心找正。方法同X轴。

(3)Z轴的工件坐标系找正

安装刀具,用手轮将Z轴上的刀具由快而慢逐渐下移,刀具与工件表面的距离小于量块的厚度,然后慢慢使用手轮的最小挡上移刀具到量块刚刚可以通过停止上移,设当前位置为工件坐标系Z轴对应的坐标位置,例如设为Z=0mm,在G54指令下,输入Z→0,按下CRT下面软键“测量”,即完成Z向零点的设定。

注意:每换一把刀具,均需要重新设定Z向坐标原点。

二、加工工艺设计

1.图纸分析

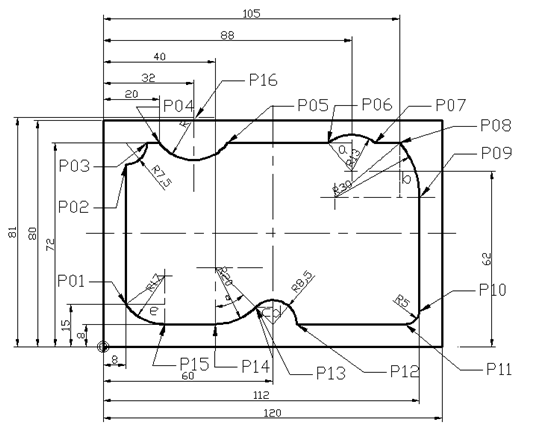
底面、顶面及侧面已加工,现加工凸台轮廓,单边余量最大处在左上角,大约19mm,凹形轮廓的最小曲率半径为7.5 mm,轮廓深10 mm,凸台轮廓面和台阶面有表面粗糙度Ra3.2的要求。加工时分粗铣和精铣以达到表面粗糙度要求。

2.凸台轮廓铣削的刀具和选用

立铣刀铣外凸轮廓时,可按加工情况选用较大的直径,以提高刀的刚性;立铣刀铣削凹形轮廓时,铣刀的最大半径选择受凹形轮廓的最小曲率半径限制。铣刀的最大半径应小于零件内轮廓的最小曲率半径,一般取最小曲率半径的0.8~0.9倍。

由于凹形轮廓的最小曲率半径为7.5 mm,选择直径12 mm四齿高速钢立铣刀。

3.外形铣削的刀具路径设计

(1)矩形轮廓粗加工刀具路径设计,如图3-3-14。

工件在左上角加工余量大约19mm,最小凹圆弧的半径为7.5mm,限制选用刀具的直径,XY平面需要分两层切削。第一层加工直线轮廓及凸圆弧,如图3-3-14所示轮廓,采用刀具半径补偿功能实现逆铣加工,直线轮廓延长线进刀,圆弧退刀,粗加工后留下适当的精加工余量。刀具起点在工件外部安全位置SP点,刀具快速定位经过SP→QP(QP点必须要在工件外部,一般取值为刀具半径+安全间隙),此线段建立刀具半径补偿(G42)。刀具沿圆弧插补后移动圆弧退刀到EP点(EP点必须要在工件外部),最后刀具快速定位经过EP→SP线段时,撤消刀具半径补偿。由于在Z方向要分层铣削,因此,编制铣削刀具路径时,通常把刀具从起点到建立刀补、进行外形铣削、撤消刀补回到起点这一过程编制成一个子程序,在Z方向分层时,反复调用子程序即可实现外形铣削的粗加工。
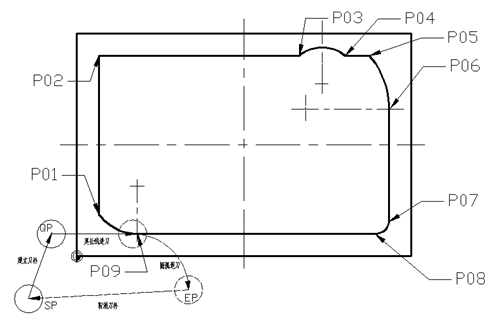
                              图3-3-14直线及凸形轮廓粗加工刀具路径设计

(2)图纸轮廓粗加工刀具路径设计,如图3-3-15。

采用刀具半径补偿功能实现分层逆铣加工,轮廓延长线进刀,圆弧切线退刀,粗加工后留下适当的精加工余量进行轮廓的精修。刀具起点在工件外部安全位置SP点,刀具快速定位经过SP→QP(QP点必须要在工件外部,一般取值为刀具半径+安全间隙),此线段建立刀具半径补偿(G42)。刀具沿轮廓圆弧插补后移动到EP点(EP点必须要在工件外部),最后刀具快速定位经过EP→SP线段时,撤消刀具半径补偿。同样,在Z方向要分层铣削,刀具从起点到建立刀补、进行外形铣削、撤消刀补回到起点这一过程编制成一个子程序,在Z方向分层时,反复调用子程序实现外形铣削的粗加工。
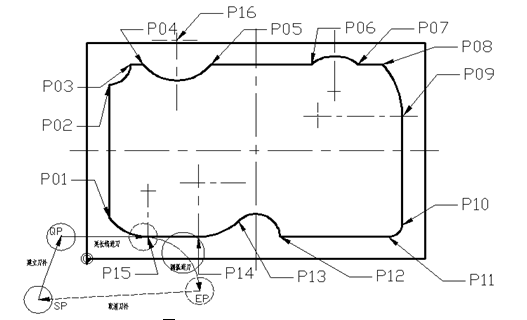
                            图3-3-15图纸轮廓粗加工刀具路径设计

(3)矩形轮廓精加工刀具路径设计,如图3-3-16。

精加工的刀具路径采用顺铣加工。SP→QP线段建立刀具半径补偿(G41),EP→SP线段,撤消刀具半径补偿,如图3-13-15。需修改主轴转速、进给率和刀具半径补偿值。由于精加工余量较小,XY面及Z向一次加工到位。
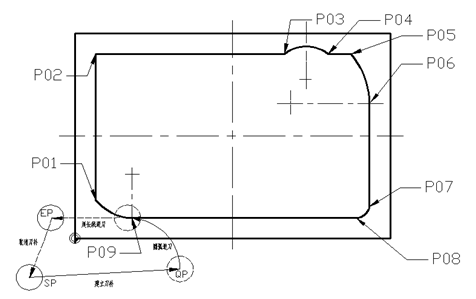
                          图3-3-16直线及凸形轮廓精加工刀具路径

(4)图纸轮廓精加工刀具路径设计,如图3-3-17。

精加工的刀具路径采用顺铣加工,圆弧进刀,轮廓延长线退刀。SP→QP线段建立刀具半径补偿(G41),EP→SP线段,撤消刀具半径补偿,如图3-13-17。需修改主轴转速、进给率和刀具半径补偿值。由于精加工余量较小,XY面及Z向一次加工到位。
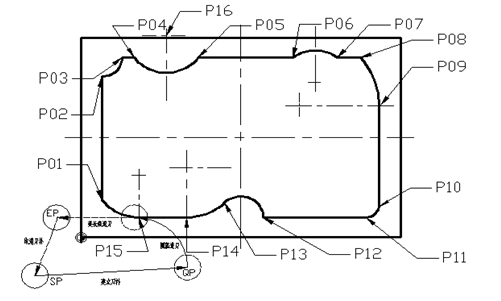
                               图3-3-17精加工刀具路径设计

4.轮廓铣削的切削用量

(l)背吃刀量的选用

本例加工分粗铣、精铣。

粗加工:Z向加工深度10mm,粗加工分二层切削,切深分别为:5mm、4.8mm,留精加工余量0.2 mm。XY平面加工余量约18 mm,粗铣分二层加工,留精加工余量0.2mm。

精加工:XY平面分三层加工,深度方向一次加工,完成轮廓及台阶面的加工。

(2)主轴转速及进给速度

 粗加工:选Vc=40 m/min,fZ=0.1mm/r。

 Ф12mm的立铣刀,有4个刀齿(Z=4),立铣刀粗铣削Z向切深2.8 mm;侧向最大切深7.8mm,

则主轴转速n = 1000/πd=(1000×40)/(3.14×12)=1062r/min

取n=1200(r/min);

=fz×Z×n=0.1×4×1200=480(mm/min),综合其他因素确定=400 mm/min。

精加工:侧向最大切深0.2 mm,选Vc=60 m/min,fZ=0.05mm/r。

则主轴转速n = 1000/πd=(1000×60)/(3.14×12)=1592r/min

取n=1600(r/min);

=fz×Z×n=0.05×4×1600=320(mm/min),综合其他因素确定=300 mm/min。

三、选择机床

该工件适于立式数控铣加工,选用沈阳立式加工中心VMC840E机床进行加工。

四、确定工艺方案

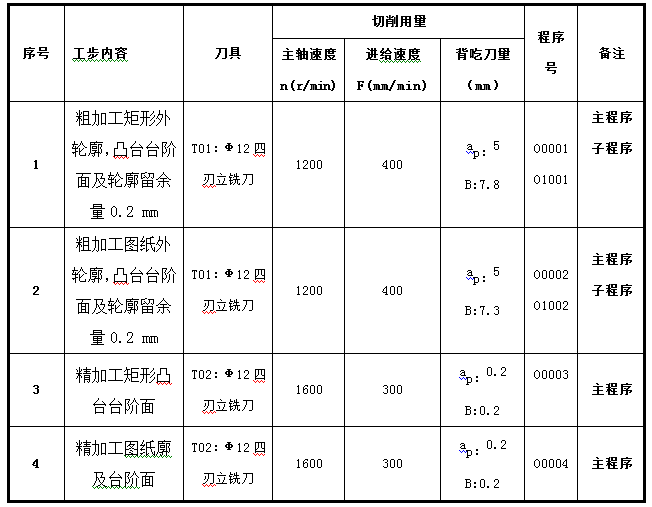
根据工件材料、图纸要求及实际情况等情况,确定工序卡如表3-2-6。

表3-2-6加工工艺方案

五、程序编制

以工件底面为定位基准,选择X、Y轴的编程原点为工件的左下角上,Z轴的编程原点选择在工件顶面。

1.基点坐标计算.

(1)直线及凸形轮廓粗加工轨迹:

SP-QP-P08-P07-P06-P05-P04-P03-P02-P01-P09-EP-SP,如图3-3-14。

SP、QP、EP点在工件外部,SP(-18,-15),QP(-9,8),EP(40,-12)

各基点坐标计算结果如下:

 P1(8,15),P2(8,72),P03(79.693,72),P04(96.307,72), P05(105,72),  

 P06(112,52.739), P07(112,13),P08(107,8), P09(21.748,8)

复杂基点坐标计算如图3-3-19;
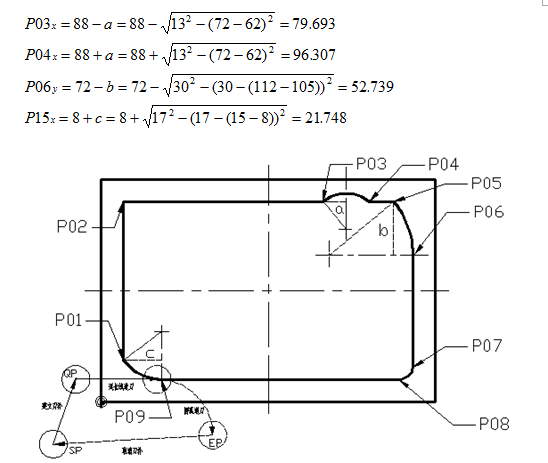
 图3-3-19基点坐标

(2)图纸轮廓粗加工走刀轨迹:SP-QP-P15-P14-P13-P12-P11-P10-P09-P08-P07-P06-P05-P04-P03-P02-

P01-EP-SP,如图3-3-15。

SP、QP、EP点在工件外部,选SP(-18,-15),QP(-9,8),EP(40,-12)

复杂基点坐标计算如图3-3-19:
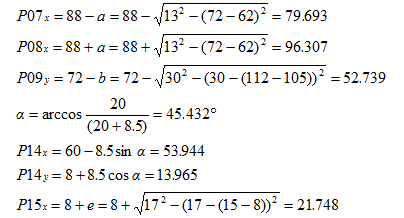
                                          图3-3-20基点坐标

各基点坐标计算结果如下:

P01(8,15),P02(8,64.5),P03( 15.5,72),P04(20,72),P05(44,72),

P06(79.693,72),P07(96.307,72),P08(105,72),P09(112,52.739),

P10(112,13),P11(107,8),P12(68.5,8),P13(53.944,13.965),

P14(40,8),P15(21.748,8),P16(32,81)

   (3)矩形轮廓精加工走刀轨迹:

SP-QP-P09-P01-P02-P03-P04-P05-P06-P07-P08-EP-SP,如图3-3-16。

SP、QP、EP点在工件外部,SP(-18,-15),QP(-9,8),EP(40,-12)

SP、QP、EP点在工件外部,选SP(-18,-15),QP(8,-9),EP(-9,8)

(4)图纸轮廓精加工走刀轨迹:

SP-QP-P15-P01-P02-P03-P04-P06-P07-P08-P09-P10-P11-P12-P13-P14-EP-SP,如图3-3-17。

SP、QP、EP点在工件外部,SP(-18,-15),QP(40,-12),EP(-9,8)

2.程序编制


六、仿真模拟

1.启动软件:开始/程序/KELLERSystems Chinese/SYMpuls/ SYMpuls Milling或点击桌面SYMpulsMilling图标,启动软件,进入编程进入界面。

2.选择新建程序、分别编写主程序、子程序,进入程序设置界面,在此界面设置工件名称、毛坯、刀库等信息。如图3-3-21、图3-3-22所示。
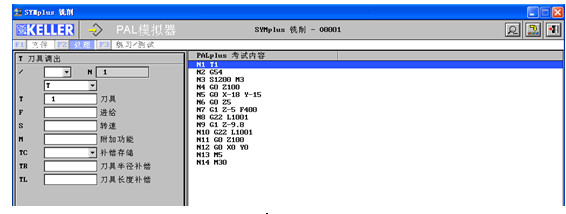
                                 图3-3-21主程序编程输入界面
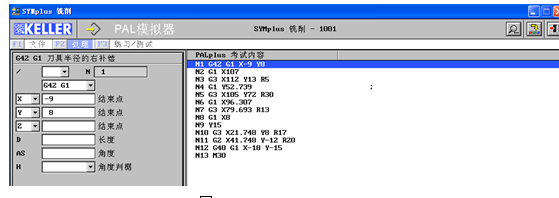
                                            图3-3-22主程序编程输入界面

3.仿真程序,如图3-2-23、图3-2-24、图3-2-25、图3-2-26所示。
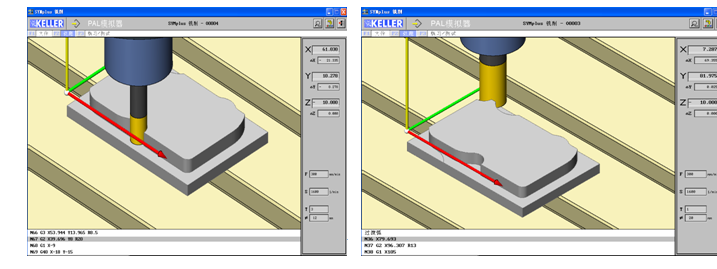
  图3-3-23直线及凸圆轮廓粗加工仿真界面        图3-3-24图纸轮廓粗加工仿真界面
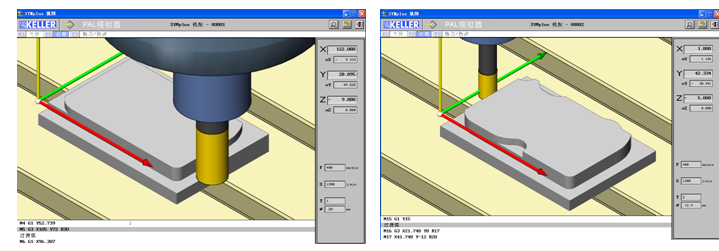

         图3-3-25图纸轮廓精加工仿真界面           图3-3-26直线及凸圆轮廓精加工仿真界面