目录

  • 1 项目一 销轴的数控编程与加工
    • 1.1 任务导入
    • 1.2 任务学习
    • 1.3 任务实施
    • 1.4 数字资源
    • 1.5 德国标准案例库
    • 1.6 数控车床认识
    • 1.7 数控车床基本操作及对刀操作
    • 1.8 数控机床坐标系统
    • 1.9 数控程序的格式与组成
    • 1.10 G功能
    • 1.11 MFST功能指令
    • 1.12 刀具知识
    • 1.13 数车刀具
    • 1.14 数车坐标系
    • 1.15 认识数控机床
    • 1.16 数控车床基本操作
    • 1.17 功能指令
    • 1.18 KELLER软件使用数字资源1
    • 1.19 KELLER软件使用数字资源2
  • 2 项目一 销轴的数控编程与加工
    • 2.1 任务导入
    • 2.2 任务学习
    • 2.3 任务实施
    • 2.4 数字资源
    • 2.5 德国标准案例库
    • 2.6 数控车床认识
    • 2.7 数控车床基本操作及对刀操作
    • 2.8 数控机床坐标系统
    • 2.9 数控程序的格式与组成
    • 2.10 G功能
    • 2.11 MFST功能指令
    • 2.12 刀具知识
    • 2.13 数车刀具
    • 2.14 数车坐标系
    • 2.15 认识数控机床
    • 2.16 数控车床基本操作
    • 2.17 功能指令
    • 2.18 KELLER软件使用数字资源1
    • 2.19 KELLER软件使用数字资源2
  • 3 项目二  定位轴的数控编程与加工
    • 3.1 任务导入
    • 3.2 知识学习
    • 3.3 任务实施
    • 3.4 数字资源
    • 3.5 外径、内径车削固定循环G90
    • 3.6 端面车削固定循环G94
  • 4 项目一 销轴的数控编程与加工
    • 4.1 任务导入
    • 4.2 任务学习
    • 4.3 任务实施
    • 4.4 数字资源
    • 4.5 德国标准案例库
    • 4.6 数控车床认识
    • 4.7 数控车床基本操作及对刀操作
    • 4.8 数控机床坐标系统
    • 4.9 数控程序的格式与组成
    • 4.10 G功能
    • 4.11 MFST功能指令
    • 4.12 刀具知识
    • 4.13 数车刀具
    • 4.14 数车坐标系
    • 4.15 认识数控机床
    • 4.16 数控车床基本操作
    • 4.17 功能指令
    • 4.18 KELLER软件使用数字资源1
    • 4.19 KELLER软件使用数字资源2
  • 5 项目二  定位轴的数控编程与加工
    • 5.1 任务导入
    • 5.2 知识学习
    • 5.3 任务实施
    • 5.4 数字资源
    • 5.5 外径、内径车削固定循环G90
    • 5.6 端面车削固定循环G94
  • 6 项目三  螺纹轴的数控编程与加工
    • 6.1 任务导入
    • 6.2 知识学习
    • 6.3 任务实施
    • 6.4 数字资源
    • 6.5 螺纹切削指令(G32)
    • 6.6 螺纹切削单一固定循环G92
    • 6.7 复合螺纹切削循环指令(G76)
  • 7 项目二  定位轴的数控编程与加工
    • 7.1 任务导入
    • 7.2 知识学习
    • 7.3 任务实施
    • 7.4 数字资源
    • 7.5 外径、内径车削固定循环G90
    • 7.6 端面车削固定循环G94
  • 8 项目三  螺纹轴的数控编程与加工
    • 8.1 任务导入
    • 8.2 知识学习
    • 8.3 任务实施
    • 8.4 数字资源
    • 8.5 螺纹切削指令(G32)
    • 8.6 螺纹切削单一固定循环G92
    • 8.7 复合螺纹切削循环指令(G76)
  • 9 项目三  螺纹轴的数控编程与加工
    • 9.1 任务导入
    • 9.2 知识学习
    • 9.3 任务实施
    • 9.4 数字资源
    • 9.5 螺纹切削指令(G32)
    • 9.6 螺纹切削单一固定循环G92
    • 9.7 复合螺纹切削循环指令(G76)
  • 10 项目四  连接轴的数控编程与加工
    • 10.1 任务导入
    • 10.2 知识学习
    • 10.3 任务实施
    • 10.4 数字资源
    • 10.5 G71复合外圆、内圆粗车循环指令
    • 10.6 刀具补偿指令G41、G42、G40
  • 11 项目四  连接轴的数控编程与加工
    • 11.1 任务导入
    • 11.2 知识学习
    • 11.3 任务实施
    • 11.4 数字资源
    • 11.5 G71复合外圆、内圆粗车循环指令
    • 11.6 刀具补偿指令G41、G42、G40
  • 12 项目一 销轴的数控编程与加工
    • 12.1 任务导入
    • 12.2 任务学习
    • 12.3 任务实施
    • 12.4 数字资源
    • 12.5 德国标准案例库
    • 12.6 数控车床认识
    • 12.7 数控车床基本操作及对刀操作
    • 12.8 数控机床坐标系统
    • 12.9 数控程序的格式与组成
    • 12.10 G功能
    • 12.11 MFST功能指令
    • 12.12 刀具知识
    • 12.13 数车刀具
    • 12.14 数车坐标系
    • 12.15 认识数控机床
    • 12.16 数控车床基本操作
    • 12.17 功能指令
    • 12.18 KELLER软件使用数字资源1
    • 12.19 KELLER软件使用数字资源2
  • 13 项目五  带轮的数控编程与加工
    • 13.1 任务导入
    • 13.2 知识学习
    • 13.3 任务实施
    • 13.4 数字资源
    • 13.5 端面粗车复合循环指令G72
    • 13.6 复合外圆、内圆切槽循环指令G75
  • 14 项目四  连接轴的数控编程与加工
    • 14.1 任务导入
    • 14.2 知识学习
    • 14.3 任务实施
    • 14.4 数字资源
    • 14.5 G71复合外圆、内圆粗车循环指令
    • 14.6 刀具补偿指令G41、G42、G40
  • 15 项目二  定位轴的数控编程与加工
    • 15.1 任务导入
    • 15.2 知识学习
    • 15.3 任务实施
    • 15.4 数字资源
    • 15.5 外径、内径车削固定循环G90
    • 15.6 端面车削固定循环G94
  • 16 项目五  带轮的数控编程与加工
    • 16.1 任务导入
    • 16.2 知识学习
    • 16.3 任务实施
    • 16.4 数字资源
    • 16.5 端面粗车复合循环指令G72
    • 16.6 复合外圆、内圆切槽循环指令G75
  • 17 项目六  异形轴的数控编程与加工
    • 17.1 任务导入
    • 17.2 知识学习
    • 17.3 任务实施
    • 17.4 数字资源
    • 17.5 仿形粗车削循环指令G73
  • 18 项目五  带轮的数控编程与加工
    • 18.1 任务导入
    • 18.2 知识学习
    • 18.3 任务实施
    • 18.4 数字资源
    • 18.5 端面粗车复合循环指令G72
    • 18.6 复合外圆、内圆切槽循环指令G75
  • 19 项目三  螺纹轴的数控编程与加工
    • 19.1 任务导入
    • 19.2 知识学习
    • 19.3 任务实施
    • 19.4 数字资源
    • 19.5 螺纹切削指令(G32)
    • 19.6 螺纹切削单一固定循环G92
    • 19.7 复合螺纹切削循环指令(G76)
  • 20 项目六  异形轴的数控编程与加工
    • 20.1 任务导入
    • 20.2 知识学习
    • 20.3 任务实施
    • 20.4 数字资源
    • 20.5 仿形粗车削循环指令G73
  • 21 项目七 简单凸台类零件数控编程与加工
    • 21.1 任务导入
    • 21.2 知识学习
    • 21.3 任务实施
    • 21.4 数字资源
    • 21.5 德国标准案例库
    • 21.6 数控铣床的基本操作
    • 21.7 数控铣床基本操作面板介绍
    • 21.8 数控铣床工具系统
    • 21.9 数控铣床的坐标系统
    • 21.10 数控铣床绝对坐标和相对坐标G90、G91
    • 21.11 数铣刀具
    • 21.12 认识数控机床
    • 21.13 机床基本操作
    • 21.14 认识数控铣削加工
    • 21.15 KELLER软件使用数字资源
    • 21.16 KELLER软件五轴数字资源
  • 22 项目六  异形轴的数控编程与加工
    • 22.1 任务导入
    • 22.2 知识学习
    • 22.3 任务实施
    • 22.4 数字资源
    • 22.5 仿形粗车削循环指令G73
  • 23 项目七 简单凸台类零件数控编程与加工
    • 23.1 任务导入
    • 23.2 知识学习
    • 23.3 任务实施
    • 23.4 数字资源
    • 23.5 德国标准案例库
    • 23.6 数控铣床的基本操作
    • 23.7 数控铣床基本操作面板介绍
    • 23.8 数控铣床工具系统
    • 23.9 数控铣床的坐标系统
    • 23.10 数控铣床绝对坐标和相对坐标G90、G91
    • 23.11 数铣刀具
    • 23.12 认识数控机床
    • 23.13 机床基本操作
    • 23.14 认识数控铣削加工
    • 23.15 KELLER软件使用数字资源
    • 23.16 KELLER软件五轴数字资源
  • 24 项目四  连接轴的数控编程与加工
    • 24.1 任务导入
    • 24.2 知识学习
    • 24.3 任务实施
    • 24.4 数字资源
    • 24.5 G71复合外圆、内圆粗车循环指令
    • 24.6 刀具补偿指令G41、G42、G40
  • 25 项目八 凸台类零件数控编程与加工
    • 25.1 任务导入
    • 25.2 知识学习
    • 25.3 任务实施
    • 25.4 数字资源
    • 25.5 圆弧插补指令G02、G03
    • 25.6 刀具半径补偿功能指令G41、G42、G40
  • 26 项目七 简单凸台类零件数控编程与加工
    • 26.1 任务导入
    • 26.2 知识学习
    • 26.3 任务实施
    • 26.4 数字资源
    • 26.5 德国标准案例库
    • 26.6 数控铣床的基本操作
    • 26.7 数控铣床基本操作面板介绍
    • 26.8 数控铣床工具系统
    • 26.9 数控铣床的坐标系统
    • 26.10 数控铣床绝对坐标和相对坐标G90、G91
    • 26.11 数铣刀具
    • 26.12 认识数控机床
    • 26.13 机床基本操作
    • 26.14 认识数控铣削加工
    • 26.15 KELLER软件使用数字资源
    • 26.16 KELLER软件五轴数字资源
  • 27 项目八 凸台类零件数控编程与加工
    • 27.1 任务导入
    • 27.2 知识学习
    • 27.3 任务实施
    • 27.4 数字资源
    • 27.5 圆弧插补指令G02、G03
    • 27.6 刀具半径补偿功能指令G41、G42、G40
  • 28 项目五  带轮的数控编程与加工
    • 28.1 任务导入
    • 28.2 知识学习
    • 28.3 任务实施
    • 28.4 数字资源
    • 28.5 端面粗车复合循环指令G72
    • 28.6 复合外圆、内圆切槽循环指令G75
  • 29 项目九 腔体类零件数控编程与加工
    • 29.1 任务导入
    • 29.2 知识学习
    • 29.3 任务实施
    • 29.4 数字资源
    • 29.5 数控铣削的下刀方式
  • 30 项目八 凸台类零件数控编程与加工
    • 30.1 任务导入
    • 30.2 知识学习
    • 30.3 任务实施
    • 30.4 数字资源
    • 30.5 圆弧插补指令G02、G03
    • 30.6 刀具半径补偿功能指令G41、G42、G40
  • 31 项目九 腔体类零件数控编程与加工
    • 31.1 任务导入
    • 31.2 知识学习
    • 31.3 任务实施
    • 31.4 数字资源
    • 31.5 数控铣削的下刀方式
  • 32 项目六  异形轴的数控编程与加工
    • 32.1 任务导入
    • 32.2 知识学习
    • 32.3 任务实施
    • 32.4 数字资源
    • 32.5 仿形粗车削循环指令G73
  • 33 项目九 腔体类零件数控编程与加工
    • 33.1 任务导入
    • 33.2 知识学习
    • 33.3 任务实施
    • 33.4 数字资源
    • 33.5 数控铣削的下刀方式
  • 34 项目十 孔系类零件的数控编程与加工
    • 34.1 任务导入
    • 34.2 知识学习
    • 34.3 任务实施
    • 34.4 数字资源
    • 34.5 刀具长度补偿功能指令G43、G44、G49
    • 34.6 孔加工固定循环指令
    • 34.7 螺纹孔加工固定循环指令
    • 34.8 镗孔循环指令
  • 35 项目十 孔系类零件的数控编程与加工
    • 35.1 任务导入
    • 35.2 知识学习
    • 35.3 任务实施
    • 35.4 数字资源
    • 35.5 刀具长度补偿功能指令G43、G44、G49
    • 35.6 孔加工固定循环指令
    • 35.7 螺纹孔加工固定循环指令
    • 35.8 镗孔循环指令
  • 36 项目七 简单凸台类零件数控编程与加工
    • 36.1 任务导入
    • 36.2 知识学习
    • 36.3 任务实施
    • 36.4 数字资源
    • 36.5 德国标准案例库
    • 36.6 数控铣床的基本操作
    • 36.7 数控铣床基本操作面板介绍
    • 36.8 数控铣床工具系统
    • 36.9 数控铣床的坐标系统
    • 36.10 数控铣床绝对坐标和相对坐标G90、G91
    • 36.11 数铣刀具
    • 36.12 认识数控机床
    • 36.13 机床基本操作
    • 36.14 认识数控铣削加工
    • 36.15 KELLER软件使用数字资源
    • 36.16 KELLER软件五轴数字资源
  • 37 项目十 孔系类零件的数控编程与加工
    • 37.1 任务导入
    • 37.2 知识学习
    • 37.3 任务实施
    • 37.4 数字资源
    • 37.5 刀具长度补偿功能指令G43、G44、G49
    • 37.6 孔加工固定循环指令
    • 37.7 螺纹孔加工固定循环指令
    • 37.8 镗孔循环指令
  • 38 项目八 凸台类零件数控编程与加工
    • 38.1 任务导入
    • 38.2 知识学习
    • 38.3 任务实施
    • 38.4 数字资源
    • 38.5 圆弧插补指令G02、G03
    • 38.6 刀具半径补偿功能指令G41、G42、G40
  • 39 项目九 腔体类零件数控编程与加工
    • 39.1 任务导入
    • 39.2 知识学习
    • 39.3 任务实施
    • 39.4 数字资源
    • 39.5 数控铣削的下刀方式
  • 40 项目十 孔系类零件的数控编程与加工
    • 40.1 任务导入
    • 40.2 知识学习
    • 40.3 任务实施
    • 40.4 数字资源
    • 40.5 刀具长度补偿功能指令G43、G44、G49
    • 40.6 孔加工固定循环指令
    • 40.7 螺纹孔加工固定循环指令
    • 40.8 镗孔循环指令
任务实施

一、装夹与定位

  (一)该零件为外形为长方体零件,采用平口钳装夹。

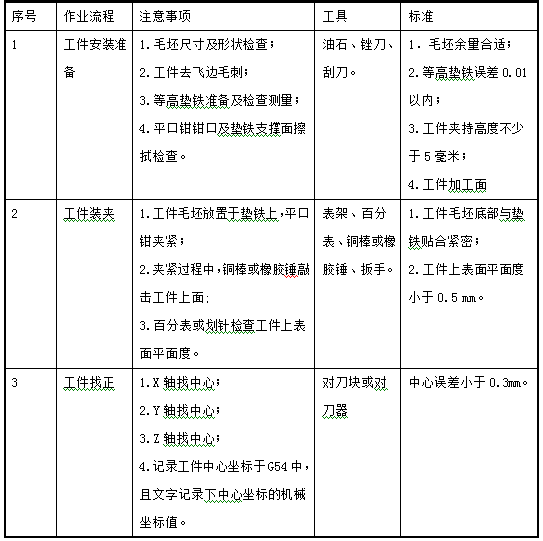
 (二)工件装夹及找正。(见表4-1-1工件装夹及找正要求)

表4-1-1工件装夹及找正要求
二、加工工艺设计

(一)矩形型腔铣削

1.图纸分析

加工型腔区域大小为55×40×15矩形型腔,型腔侧壁倒圆角R4,加工平面的表面粗糙度Ra3.2,加工时分粗铣和精铣以达到表面粗糙度要求。

2.型腔铣削的刀具和选用

适合于型腔铣削的刀具有平底立铣刀、键槽铣刀,型腔的斜面、曲面区域要用牛鼻刀或球头铣刀加工。

本例中铣削的型腔面积较大,表面粗糙度为Ra3.2,不适宜采用键槽铣刀加工,适宜使用立铣刀加工。粗加工的刀具可使用直径大于等于Φ12立铣刀,精加工的刀具根据圆角半径值R4考虑选择Φ6立铣刀。

根据实际备料情况进行刀具选择,本例中,使用四齿Ф12和Φ6超硬高速钢立铣刀。

3.矩形型腔铣削刀具路径的设计

(1)走刀方式的选择

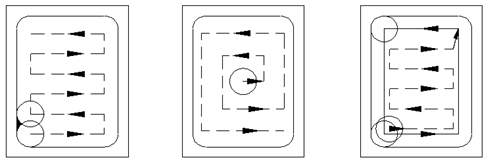
矩形型腔零件属于规则图形,将编程原点设于工件中心和上表面,矩形型腔铣削的走刀路径通常有三种,如图4-1-4所示。
(a)                     (b)                   (c)

图4-1-4矩形型腔铣削走刀路径示意图

第一种为Z字往复双向铣削,编程简单,效率高,但是相邻刀具路径之间有残余,如图4-1-4(a)所示;第二种有中心向外环切,效率高,没有残余,但是每条路径的终点不断变化,计算量大,编程相对复杂,如图4-1-4(b)所示;第三种为综合前面两种刀具路径的优点,先采用Z字往复双向铣削,最后进行环切一周去掉残余,如图4-1-4(a)所示。综合考虑,本例中采用第三种刀具路径方式编程。

(2)型腔铣削刀具路径的设计

1)粗加工矩形型腔
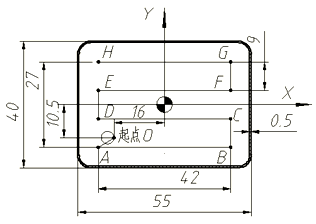

图4-1-5矩形型腔粗加工刀具路径设计示意图

①下刀方式:采用螺旋下刀,螺旋半径R2mm,如图4-1-5所示,下刀起点在工件上方坐标为(-16,-10.5)的位置,刀具路径设计:O-A-B-C-D-E-F-G-H-A-B-G-O。

②Y方向路径间距:Q=[40-(6+0.5)×2]/3=9mm,刀具直径为Ф12mm,路径间距为刀具直径的75%。

③X方向切削长度:L=55-(6+0.5)×2=42mm。

④Z方向分层切深:粗加工深度为14.8mm,共分为三层切削,分别为:4.8mm、5mm、5mm。

2)精加工型腔底面

完成粗加工后,使用Ф12mm立铣刀按照粗加工刀具路径再进行底面的精加工。

3)R4圆角清根

由于粗加工刀具直径为Ф12mm,而图中的倒圆角为R4,粗加工完成后,会在圆角处留下2mm的余量,如图4-1-6所示,因此需要对四个圆角进行清角。
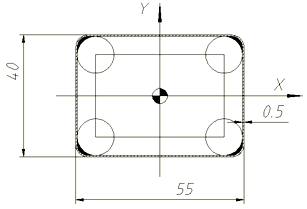

图4-1-6粗加工余量示意图

根据圆角R4选择Ф6mm立铣刀进行清角,刀具路径设计如图4-1-7所示。
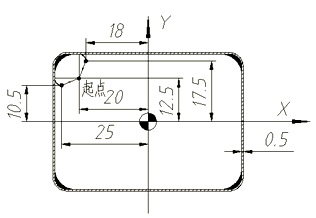
图4-1-7   清角R4刀具路径设计示意图

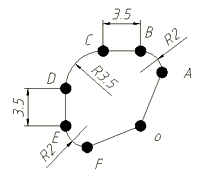
刀具移动到起点O,按逆时针方向从0-A-B-C-D-E-F-O进行清角加工。每个节点的XY平面坐标分别为:O(-20,12.5),A(-18,17.5),B(-20,19.5), C(-23.5,19.5),D(-27,16),E(-27,12.5),F(-25,10.5)。其余三个圆角的清角刀具路径依次类推。

4)精加工矩形型腔

粗加工和清角加工完成后,可以使用另一把Ф6mm刀具进行精加工并得到最终尺寸。精加工切削中,使用刀具半径补偿功能D02=3mm,可以通过调整半径补偿值保证尺寸公差的要求。由于刀具半径补偿不能在圆弧插补运动中启动,因此必须添加建立和取消半径补偿的直线运动,以及切人、切出轮廓的圆弧。如图4-1-8所示,选择轮廓中心点作为加工起点位置,直线插补后刀具移动到切入圆弧起点O(X-10,Y-10),进行圆弧插补,沿矩形轮廓逆时针切削一周后,圆弧插补切出到(X10,Y-10),最后直线插补回到轮廓中心点撤消刀具半径补偿。
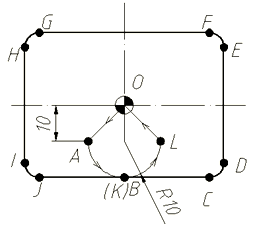
图4-1-8精加工刀具路径设计示意图

每个节点的XY平面坐标分别为:O(0,0),A(-10,-10),B(0,-20), C(23.5,-20),D(27.5,-16),E(27.5,16),F(23.5,20),G(-23.5,20),

H(-27.5,16),I(-27.5,-16),J(-23.5,-20),K(0,-20),L(10,-10)。

 三、选择机床

该工件适于立式数控铣加工,选用沈阳立式加工中心VMC840机床进行加工。

四、确定工艺方案

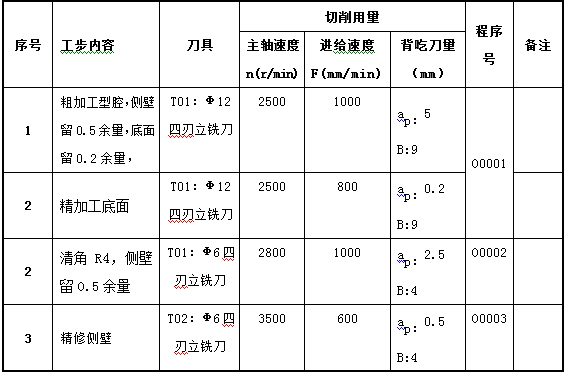
根据工件材料、图纸要求及实际情况等情况,确定工序卡如表4-1-1。

表4-1-1加工工艺方案
五、程序编制

该工件形状对称,以工件顶面为定位基准,选择X、Y轴的编程原点为工件的对称中心上,Z轴的编程原点选择在工件顶面。

1. 型腔粗加工。

(1)基点坐标计算

粗加工走刀轨迹为:O-A-B-C-D-E-F-G-H-A-B-G-O,精加工底面走刀轨迹为:A-B-C-D-E-F-G-H-A-B-G-H-A,如图4-1-9所示。

各基点坐标:

O(-16,-10.5),A(-21,-13.5),B(21,-13.5),C( 21,-4.5),

D(-21,-4.5),E(-21,4.5), F(21,4.5),G(21,13.5),H(-21,13.5)
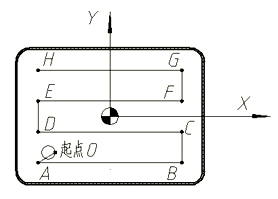

图4-1-9走刀轨迹示意图

(2)程序编制

                   表4-1-2型腔粗加工程序和底面精加工程序


2. 清角R4。

(1)基点坐标

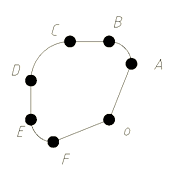
走刀轨迹为: O-A-B-C-D-E-F-O,如图4-1-10所示。本例中有4处R4圆角,编程方法相同,此处只举例介绍一个清角编程。
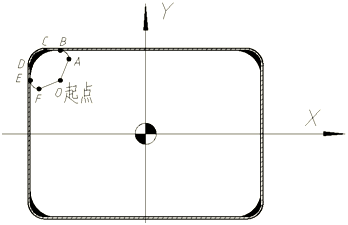
图4-1-10清角R4走刀轨迹示意图

各基点坐标:O(-20,12.5),A(-18,17.5),B(-20,19.5),

          C(-23.5,19.5),D(-27,16),E(-27,12.5),F(-25,10.5)

(2)程序编制

表4-1-3清角R4加工程序

3. 矩形型腔侧壁精加工。

(1).基点坐标

O(0,0),A(-10,-10),B(0,-20),C(23.5,-20),D(27.5,-16),E(27.5,16),F(23.5,20),G(-23.5,20),H(-27.5,16),I(-27.5,-16),J(-23.5,-20),K(0,-20),L(10,-10)。

 走刀路线如图4-1-11所示。
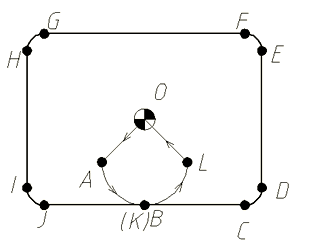

图4-1-11矩形型腔侧壁精加工走刀轨迹示意图

(2).程序编制

表4-1-4矩形型腔侧壁精加工程序

六、仿真模拟

1.启动软件:开始/程序/KELLERSystems Chinese/SYMpuls/ SYMpuls Milling或点击桌面SYMpulsMilling图标,启动软件进入以下界面,如图4-1-12所示。

图4-1-12凯勒数铣界面

2.选择单击数控基础或按F2进入,如图4-1-13所示。
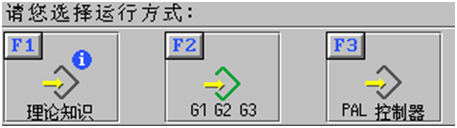
图4-1-13运行方式选择界面

3.选择单击PAL控制器或按F3进入编程进入界面,如图4-1-14所示。
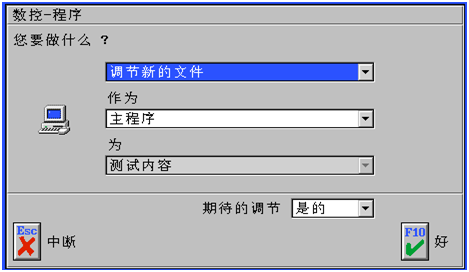
图4-1-14编程进入界面

4.选择新建程序、作为主程序,单击OK或按F10进入程序设置界面,在此界面设置工件名称、毛坯、刀库等信息。如图4-1-15所示。
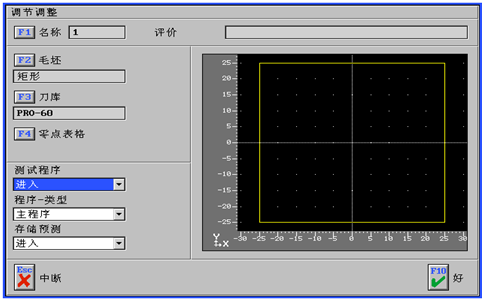
图4-1-15编程设置界面

5.进入编程界面既可以输入程序,如图4-1-16所示。
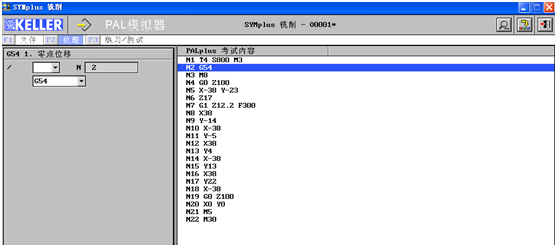
图4-1-16编程界面

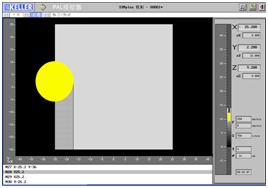
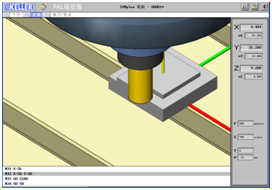
6.仿真程序,如图4-1-17、图4-1-18所示。
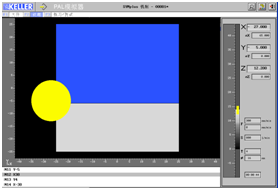
 

图4-1-17平面仿真界面
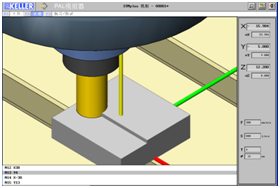
 

                           图4-1-18立体仿真界面