目录

  • 1 项目一 销轴的数控编程与加工
    • 1.1 任务导入
    • 1.2 任务学习
    • 1.3 任务实施
    • 1.4 数字资源
    • 1.5 德国标准案例库
    • 1.6 数控车床认识
    • 1.7 数控车床基本操作及对刀操作
    • 1.8 数控机床坐标系统
    • 1.9 数控程序的格式与组成
    • 1.10 G功能
    • 1.11 MFST功能指令
    • 1.12 刀具知识
    • 1.13 数车刀具
    • 1.14 数车坐标系
    • 1.15 认识数控机床
    • 1.16 数控车床基本操作
    • 1.17 功能指令
    • 1.18 KELLER软件使用数字资源1
    • 1.19 KELLER软件使用数字资源2
  • 2 项目一 销轴的数控编程与加工
    • 2.1 任务导入
    • 2.2 任务学习
    • 2.3 任务实施
    • 2.4 数字资源
    • 2.5 德国标准案例库
    • 2.6 数控车床认识
    • 2.7 数控车床基本操作及对刀操作
    • 2.8 数控机床坐标系统
    • 2.9 数控程序的格式与组成
    • 2.10 G功能
    • 2.11 MFST功能指令
    • 2.12 刀具知识
    • 2.13 数车刀具
    • 2.14 数车坐标系
    • 2.15 认识数控机床
    • 2.16 数控车床基本操作
    • 2.17 功能指令
    • 2.18 KELLER软件使用数字资源1
    • 2.19 KELLER软件使用数字资源2
  • 3 项目二  定位轴的数控编程与加工
    • 3.1 任务导入
    • 3.2 知识学习
    • 3.3 任务实施
    • 3.4 数字资源
    • 3.5 外径、内径车削固定循环G90
    • 3.6 端面车削固定循环G94
  • 4 项目一 销轴的数控编程与加工
    • 4.1 任务导入
    • 4.2 任务学习
    • 4.3 任务实施
    • 4.4 数字资源
    • 4.5 德国标准案例库
    • 4.6 数控车床认识
    • 4.7 数控车床基本操作及对刀操作
    • 4.8 数控机床坐标系统
    • 4.9 数控程序的格式与组成
    • 4.10 G功能
    • 4.11 MFST功能指令
    • 4.12 刀具知识
    • 4.13 数车刀具
    • 4.14 数车坐标系
    • 4.15 认识数控机床
    • 4.16 数控车床基本操作
    • 4.17 功能指令
    • 4.18 KELLER软件使用数字资源1
    • 4.19 KELLER软件使用数字资源2
  • 5 项目二  定位轴的数控编程与加工
    • 5.1 任务导入
    • 5.2 知识学习
    • 5.3 任务实施
    • 5.4 数字资源
    • 5.5 外径、内径车削固定循环G90
    • 5.6 端面车削固定循环G94
  • 6 项目三  螺纹轴的数控编程与加工
    • 6.1 任务导入
    • 6.2 知识学习
    • 6.3 任务实施
    • 6.4 数字资源
    • 6.5 螺纹切削指令(G32)
    • 6.6 螺纹切削单一固定循环G92
    • 6.7 复合螺纹切削循环指令(G76)
  • 7 项目二  定位轴的数控编程与加工
    • 7.1 任务导入
    • 7.2 知识学习
    • 7.3 任务实施
    • 7.4 数字资源
    • 7.5 外径、内径车削固定循环G90
    • 7.6 端面车削固定循环G94
  • 8 项目三  螺纹轴的数控编程与加工
    • 8.1 任务导入
    • 8.2 知识学习
    • 8.3 任务实施
    • 8.4 数字资源
    • 8.5 螺纹切削指令(G32)
    • 8.6 螺纹切削单一固定循环G92
    • 8.7 复合螺纹切削循环指令(G76)
  • 9 项目三  螺纹轴的数控编程与加工
    • 9.1 任务导入
    • 9.2 知识学习
    • 9.3 任务实施
    • 9.4 数字资源
    • 9.5 螺纹切削指令(G32)
    • 9.6 螺纹切削单一固定循环G92
    • 9.7 复合螺纹切削循环指令(G76)
  • 10 项目四  连接轴的数控编程与加工
    • 10.1 任务导入
    • 10.2 知识学习
    • 10.3 任务实施
    • 10.4 数字资源
    • 10.5 G71复合外圆、内圆粗车循环指令
    • 10.6 刀具补偿指令G41、G42、G40
  • 11 项目四  连接轴的数控编程与加工
    • 11.1 任务导入
    • 11.2 知识学习
    • 11.3 任务实施
    • 11.4 数字资源
    • 11.5 G71复合外圆、内圆粗车循环指令
    • 11.6 刀具补偿指令G41、G42、G40
  • 12 项目一 销轴的数控编程与加工
    • 12.1 任务导入
    • 12.2 任务学习
    • 12.3 任务实施
    • 12.4 数字资源
    • 12.5 德国标准案例库
    • 12.6 数控车床认识
    • 12.7 数控车床基本操作及对刀操作
    • 12.8 数控机床坐标系统
    • 12.9 数控程序的格式与组成
    • 12.10 G功能
    • 12.11 MFST功能指令
    • 12.12 刀具知识
    • 12.13 数车刀具
    • 12.14 数车坐标系
    • 12.15 认识数控机床
    • 12.16 数控车床基本操作
    • 12.17 功能指令
    • 12.18 KELLER软件使用数字资源1
    • 12.19 KELLER软件使用数字资源2
  • 13 项目五  带轮的数控编程与加工
    • 13.1 任务导入
    • 13.2 知识学习
    • 13.3 任务实施
    • 13.4 数字资源
    • 13.5 端面粗车复合循环指令G72
    • 13.6 复合外圆、内圆切槽循环指令G75
  • 14 项目四  连接轴的数控编程与加工
    • 14.1 任务导入
    • 14.2 知识学习
    • 14.3 任务实施
    • 14.4 数字资源
    • 14.5 G71复合外圆、内圆粗车循环指令
    • 14.6 刀具补偿指令G41、G42、G40
  • 15 项目二  定位轴的数控编程与加工
    • 15.1 任务导入
    • 15.2 知识学习
    • 15.3 任务实施
    • 15.4 数字资源
    • 15.5 外径、内径车削固定循环G90
    • 15.6 端面车削固定循环G94
  • 16 项目五  带轮的数控编程与加工
    • 16.1 任务导入
    • 16.2 知识学习
    • 16.3 任务实施
    • 16.4 数字资源
    • 16.5 端面粗车复合循环指令G72
    • 16.6 复合外圆、内圆切槽循环指令G75
  • 17 项目六  异形轴的数控编程与加工
    • 17.1 任务导入
    • 17.2 知识学习
    • 17.3 任务实施
    • 17.4 数字资源
    • 17.5 仿形粗车削循环指令G73
  • 18 项目五  带轮的数控编程与加工
    • 18.1 任务导入
    • 18.2 知识学习
    • 18.3 任务实施
    • 18.4 数字资源
    • 18.5 端面粗车复合循环指令G72
    • 18.6 复合外圆、内圆切槽循环指令G75
  • 19 项目三  螺纹轴的数控编程与加工
    • 19.1 任务导入
    • 19.2 知识学习
    • 19.3 任务实施
    • 19.4 数字资源
    • 19.5 螺纹切削指令(G32)
    • 19.6 螺纹切削单一固定循环G92
    • 19.7 复合螺纹切削循环指令(G76)
  • 20 项目六  异形轴的数控编程与加工
    • 20.1 任务导入
    • 20.2 知识学习
    • 20.3 任务实施
    • 20.4 数字资源
    • 20.5 仿形粗车削循环指令G73
  • 21 项目七 简单凸台类零件数控编程与加工
    • 21.1 任务导入
    • 21.2 知识学习
    • 21.3 任务实施
    • 21.4 数字资源
    • 21.5 德国标准案例库
    • 21.6 数控铣床的基本操作
    • 21.7 数控铣床基本操作面板介绍
    • 21.8 数控铣床工具系统
    • 21.9 数控铣床的坐标系统
    • 21.10 数控铣床绝对坐标和相对坐标G90、G91
    • 21.11 数铣刀具
    • 21.12 认识数控机床
    • 21.13 机床基本操作
    • 21.14 认识数控铣削加工
    • 21.15 KELLER软件使用数字资源
    • 21.16 KELLER软件五轴数字资源
  • 22 项目六  异形轴的数控编程与加工
    • 22.1 任务导入
    • 22.2 知识学习
    • 22.3 任务实施
    • 22.4 数字资源
    • 22.5 仿形粗车削循环指令G73
  • 23 项目七 简单凸台类零件数控编程与加工
    • 23.1 任务导入
    • 23.2 知识学习
    • 23.3 任务实施
    • 23.4 数字资源
    • 23.5 德国标准案例库
    • 23.6 数控铣床的基本操作
    • 23.7 数控铣床基本操作面板介绍
    • 23.8 数控铣床工具系统
    • 23.9 数控铣床的坐标系统
    • 23.10 数控铣床绝对坐标和相对坐标G90、G91
    • 23.11 数铣刀具
    • 23.12 认识数控机床
    • 23.13 机床基本操作
    • 23.14 认识数控铣削加工
    • 23.15 KELLER软件使用数字资源
    • 23.16 KELLER软件五轴数字资源
  • 24 项目四  连接轴的数控编程与加工
    • 24.1 任务导入
    • 24.2 知识学习
    • 24.3 任务实施
    • 24.4 数字资源
    • 24.5 G71复合外圆、内圆粗车循环指令
    • 24.6 刀具补偿指令G41、G42、G40
  • 25 项目八 凸台类零件数控编程与加工
    • 25.1 任务导入
    • 25.2 知识学习
    • 25.3 任务实施
    • 25.4 数字资源
    • 25.5 圆弧插补指令G02、G03
    • 25.6 刀具半径补偿功能指令G41、G42、G40
  • 26 项目七 简单凸台类零件数控编程与加工
    • 26.1 任务导入
    • 26.2 知识学习
    • 26.3 任务实施
    • 26.4 数字资源
    • 26.5 德国标准案例库
    • 26.6 数控铣床的基本操作
    • 26.7 数控铣床基本操作面板介绍
    • 26.8 数控铣床工具系统
    • 26.9 数控铣床的坐标系统
    • 26.10 数控铣床绝对坐标和相对坐标G90、G91
    • 26.11 数铣刀具
    • 26.12 认识数控机床
    • 26.13 机床基本操作
    • 26.14 认识数控铣削加工
    • 26.15 KELLER软件使用数字资源
    • 26.16 KELLER软件五轴数字资源
  • 27 项目八 凸台类零件数控编程与加工
    • 27.1 任务导入
    • 27.2 知识学习
    • 27.3 任务实施
    • 27.4 数字资源
    • 27.5 圆弧插补指令G02、G03
    • 27.6 刀具半径补偿功能指令G41、G42、G40
  • 28 项目五  带轮的数控编程与加工
    • 28.1 任务导入
    • 28.2 知识学习
    • 28.3 任务实施
    • 28.4 数字资源
    • 28.5 端面粗车复合循环指令G72
    • 28.6 复合外圆、内圆切槽循环指令G75
  • 29 项目九 腔体类零件数控编程与加工
    • 29.1 任务导入
    • 29.2 知识学习
    • 29.3 任务实施
    • 29.4 数字资源
    • 29.5 数控铣削的下刀方式
  • 30 项目八 凸台类零件数控编程与加工
    • 30.1 任务导入
    • 30.2 知识学习
    • 30.3 任务实施
    • 30.4 数字资源
    • 30.5 圆弧插补指令G02、G03
    • 30.6 刀具半径补偿功能指令G41、G42、G40
  • 31 项目九 腔体类零件数控编程与加工
    • 31.1 任务导入
    • 31.2 知识学习
    • 31.3 任务实施
    • 31.4 数字资源
    • 31.5 数控铣削的下刀方式
  • 32 项目六  异形轴的数控编程与加工
    • 32.1 任务导入
    • 32.2 知识学习
    • 32.3 任务实施
    • 32.4 数字资源
    • 32.5 仿形粗车削循环指令G73
  • 33 项目九 腔体类零件数控编程与加工
    • 33.1 任务导入
    • 33.2 知识学习
    • 33.3 任务实施
    • 33.4 数字资源
    • 33.5 数控铣削的下刀方式
  • 34 项目十 孔系类零件的数控编程与加工
    • 34.1 任务导入
    • 34.2 知识学习
    • 34.3 任务实施
    • 34.4 数字资源
    • 34.5 刀具长度补偿功能指令G43、G44、G49
    • 34.6 孔加工固定循环指令
    • 34.7 螺纹孔加工固定循环指令
    • 34.8 镗孔循环指令
  • 35 项目十 孔系类零件的数控编程与加工
    • 35.1 任务导入
    • 35.2 知识学习
    • 35.3 任务实施
    • 35.4 数字资源
    • 35.5 刀具长度补偿功能指令G43、G44、G49
    • 35.6 孔加工固定循环指令
    • 35.7 螺纹孔加工固定循环指令
    • 35.8 镗孔循环指令
  • 36 项目七 简单凸台类零件数控编程与加工
    • 36.1 任务导入
    • 36.2 知识学习
    • 36.3 任务实施
    • 36.4 数字资源
    • 36.5 德国标准案例库
    • 36.6 数控铣床的基本操作
    • 36.7 数控铣床基本操作面板介绍
    • 36.8 数控铣床工具系统
    • 36.9 数控铣床的坐标系统
    • 36.10 数控铣床绝对坐标和相对坐标G90、G91
    • 36.11 数铣刀具
    • 36.12 认识数控机床
    • 36.13 机床基本操作
    • 36.14 认识数控铣削加工
    • 36.15 KELLER软件使用数字资源
    • 36.16 KELLER软件五轴数字资源
  • 37 项目十 孔系类零件的数控编程与加工
    • 37.1 任务导入
    • 37.2 知识学习
    • 37.3 任务实施
    • 37.4 数字资源
    • 37.5 刀具长度补偿功能指令G43、G44、G49
    • 37.6 孔加工固定循环指令
    • 37.7 螺纹孔加工固定循环指令
    • 37.8 镗孔循环指令
  • 38 项目八 凸台类零件数控编程与加工
    • 38.1 任务导入
    • 38.2 知识学习
    • 38.3 任务实施
    • 38.4 数字资源
    • 38.5 圆弧插补指令G02、G03
    • 38.6 刀具半径补偿功能指令G41、G42、G40
  • 39 项目九 腔体类零件数控编程与加工
    • 39.1 任务导入
    • 39.2 知识学习
    • 39.3 任务实施
    • 39.4 数字资源
    • 39.5 数控铣削的下刀方式
  • 40 项目十 孔系类零件的数控编程与加工
    • 40.1 任务导入
    • 40.2 知识学习
    • 40.3 任务实施
    • 40.4 数字资源
    • 40.5 刀具长度补偿功能指令G43、G44、G49
    • 40.6 孔加工固定循环指令
    • 40.7 螺纹孔加工固定循环指令
    • 40.8 镗孔循环指令
任务导入


【学习目标】

 1.知识目标

  E掌孔系类零件的加工工艺及程序编制方法;

  E掌握FANUC 系统刀具长度补偿指令G43、G44、G49;

  EFANUC 系统孔加工固定循环指令G73-G89、G98、G99;

  EFANUC 系统孔自动换刀指令;

  E熟悉进给功能F、主轴功能S指令。

 2.技能目标

  E能够分析及孔系类零件加工工艺文件;

  E能够编制孔系类类零件加工程序;

  E熟悉德国KELLER软件SYMPLUS铣削仿真软件;

  E能正确使用测量工具检查孔系类零件,能分析零件加工质量。

【任务导入】

加工如图所示零件,材料为45#,已完成,毛坯尺寸为105×105×22,加工底面、顶面、侧面、台阶、4-¢10通孔、3-M8螺孔、¢26H7孔、¢50H7孔,加工轮廓的表面粗糙度Ra3.2,单件生产。

具体任务为分析零件图,根据零件结构工艺特征,拟定加工工艺,选择合适的加工刀具及装夹夹具,选用合理切削参数,编制数控加工工艺卡及相应数控程序,用SYMPLUS铣削仿真软件模拟加工,分析加工质量,改进加工工艺及程序。
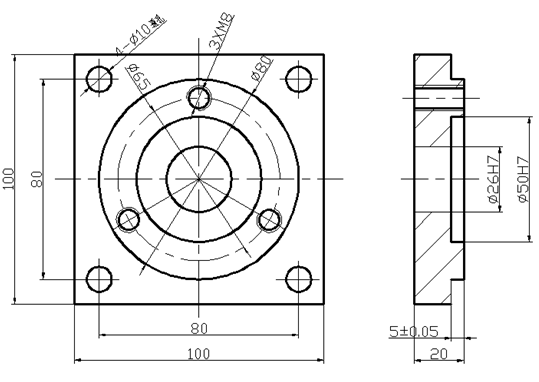
图10-1 平面轮廓类零件-凸台类零件

【任务分析】

1、加工任务要求

该零件外轮廓由直线、圆弧和圆构成,有三种类型的孔¢10H7通孔、¢26H7和¢50H7组成的台阶孔和M8螺纹孔。要达到孔表面的设计要求,一般只用一种加工方法是达不到的,而是往往要由几种加工方法顺序组合。小孔的加工工艺一般为:钻孔-扩孔-孔口倒角-铰孔(攻螺纹);大孔的加工工艺一般为:钻孔-扩孔-粗镗(粗铣)-精镗(精铣)。¢10H7通孔采用的加工顺序:钻中心孔-钻孔-扩孔-孔口倒角-铰孔;M8螺纹孔的加工顺序:钻中心孔-钻螺纹底孔-孔口倒角-攻螺纹;¢26H7和¢50H7的加工顺序:钻中心孔-钻孔-扩孔-粗镗(粗铣)-精镗(精铣)。

1).毛坯形状和尺寸的确定。

2).机床选择。

3).工件的装夹与定位.

4).刀具、量具的选择。

5).数控加工工艺方案的拟定、切削参数的确定并填写工艺卡。

6).数控程序编制及仿真。

7).零件加工及检查。

2、安全生产及5S要求

 1).正确穿戴劳保用品.

 2).严格按机床操作规程进行机床操作.

 3).工件、量具、刀具、夹具定置摆放,保持机床及周边环境卫生。

 3、加工环境

   VMC850数控立式铣床,FANUC 0I-MD系统、VMC840数控立式加工中心,

   FANUC 0I-MD系统