一、工艺分析
1.首先加工背面,以毛坯底面面为定位基准,工件上表面中心为工件坐标系原点。粗精加工底面、100X100轮廓、4-¢10H7通孔及¢26H7通孔。毛坯装夹高度不少于4毫米,100X100轮廓加工高度不低于15毫米,但不得碰到平口钳面。
2.以加工好的底面为定位基准,以¢26H7通孔找X、Y中心,上面为Z向零点。粗精加工上面、圆凸台、台阶孔及螺纹口。保证工件全高。
3.具体工艺路线如下:
(1).背面加工。
1).¢16mm高速钢平底铣刀(T01)粗铣毛坯顶面及轮廓。
切深ap0.4mm,步距B选11 mm,主轴转速S选800r/min,进给速度F选120 mm/min。
2).¢4mm中心钻(T02)点钻所有孔点中心孔。
主轴转速S选750r/min,进给速度F选180 mm/min。(切削参数见表3-1-4)
3).¢8.5mm高速钢钻头(T03)钻4-¢10H7及¢26H7孔。
主轴转速S选800r/min,进给速度F选150 mm/min。(切削参数见表3-1-5)
4).¢9.8mm高速钢钻头(T04)扩4-¢10H7孔。
主轴转速S选650r/min,进给速度F选150 mm/min。(切削参数见表3-1-5)
5).¢25mm高速钢钻头(T05)扩¢26H7孔。
主轴转速S选250r/min,进给速度F选80 mm/min。(切削参数见表3-1-5)
6).¢16mm高速钢平底铣刀(T06)精铣顶面及轮廓。
主轴转速S选1000r/min,进给速度F选80 mm/min。
7).¢10mm高速钢铰刀(T07)精铰4-¢10H7孔。
主轴转速S选150r/min,进给速度F选30 mm/min。(切削参数见表3-1-6)
8).¢26mm硬质合金单刃镗刀(T08)精镗¢26H7孔。
主轴转速S选1200r/min,进给速度F选140 mm/min。(切削参数见表3-1-7)
(2).正面加工。
1).¢16mm高速钢平底铣刀(T01)粗铣毛坯顶面、凸圆台轮廓及台阶孔。高度及轮廓留余量0.2毫米。凸圆台轮廓使用刀具半径补偿加工,分4刀完成,切深ap5.3mm,主轴转速S选800r/min,进给速度F选120 mm/min。
2).¢4mm中心钻(T02)点钻螺纹孔中心孔。
主轴转速S选750r/min,进给速度F选180 mm/min。(切削参数见表3-1-4)
3).¢6.7mm高速钢钻头(T09)钻3-M8底孔。
主轴转速S选950r/min,进给速度F选150 mm/min。(切削参数见表3-1-5)
4).¢20mm高速钢倒角锪钻(T10)对螺纹孔底孔口倒角。
主轴转速S选350r/min,进给速度F选120 mm/min。(切削参数见表3-1-5)
5).¢16mm高速钢平底铣刀(T05)精铣顶面、凸圆台轮廓及台阶孔。凸圆台轮廓使用刀具半径补偿加工,分4刀完成,主轴转速S选1000r/min,进给速度F选80 mm/min。
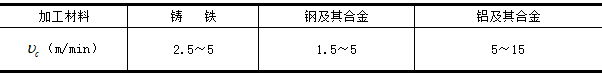
6).M8机用丝锥(T11)攻3-M8螺纹孔。采用刚性攻丝,主轴转速S选120r/min,进给速度F严格选用180mm/min /min(螺距1.5 mm/min)。(切削参数见表10-6)
表10-6钻中心孔的切削用量参考值
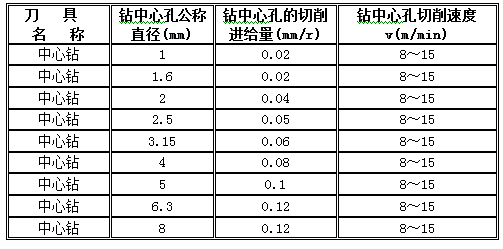
表10-7高速钢钻头钻孔切削用量的参考值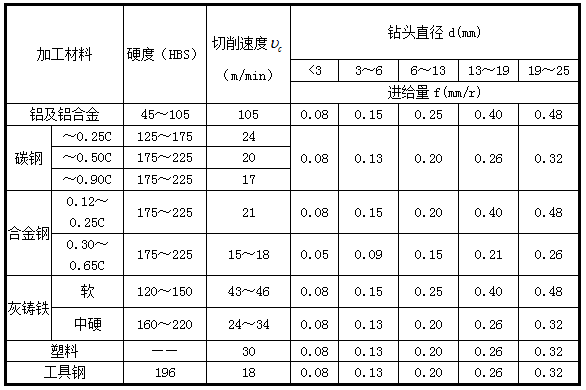
表10-8 高速钢铰刀铰孔时的切削用量参考值
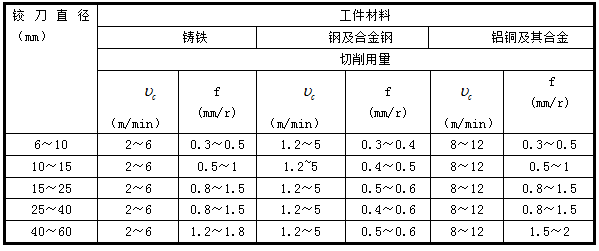
表10-9镗孔切削用量参考值
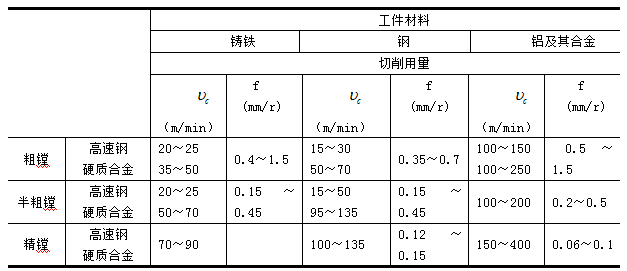
表10-10 攻螺纹切削用量参考值
4.加工工艺方案。如表10-11.
表10-11 加工工艺方案
| 工步号 | 工步内容 | 刀具 | 刀具号 | 切深 (mm) | 切宽(mm) | 主轴钻速(r/min) | 进给速度 (mm/min) |
| 背面加工 | |||||||
| 1 | 粗铣毛坯顶面,高度留余量0.1毫米 | ¢16mm立铣刀 | T01 | 0.4 | 11 | 800 | 120 |
| 2 | 粗铣轮廓,单边留余量0.1毫米,轮廓加工高度16毫米,分二刀加工 | ¢16mm立铣刀 | T01 | 8 | 2.5 | ||
| 3 | 点钻所有孔点中心孔。 | ¢4mm中心钻 | T02 | 5 | 750 | 180 | |
| 4 | 钻4-¢10及¢26底孔 | ¢8.5mm钻头 | T03 | 28 | 800 | 150 | |
| 5 | 扩4-¢10孔 | ¢9.8mm钻头 | T04 | 28 | 650 | 150 | |
| 6 | 扩¢26H7孔 | ¢25mm钻头 | T05 | 30 | 250 | 80 | |
| 7 | 精铣顶面及轮廓,轮廓高度15.7毫米。 | ¢16mm立铣刀 | T06 | 0.1 | 11 | 1000 | 80 |
| 8 | 精铣轮廓,轮廓高度15.7毫米。 | ¢16mm立铣刀 | T06 | 15.7 | 0.1 | 1000 | 80 |
| 9 | 精铰4-¢10H7孔。
| ¢10mm铰刀 | T07 | 25 | 150 | 30 | |
| 10 | 精镗¢26H7孔。 | ¢26mm单刃镗刀 | T08 | 22 | 1200 | 140 | |
| 正面加工 | |||||||
| 1 | 粗铣毛坯顶面,高度留余量0.1毫米 | ¢16mm立铣刀 | T01 | 1.4 | 11 | 800 | 120 |
| 2 | 粗铣¢65圆台外轮廓及外台阶面,高度及单边留余量0.1毫米,分4刀加工 | ¢16mm立铣刀 | T01 | 5.4 | 9.5 | 800 | 120 |
| 3 | 粗铣¢50台阶孔轮廓,单边留余量0.1毫米 | ¢16mm立铣刀 | T01 | 5.4 | 12 | 800 | 120 |
| 4 | 点钻螺纹孔中心孔 | ¢4mm中心钻 | T02 | 5 | 750 | 180 | |
| 5 | 钻3-M8底孔 | ¢6.7mm钻头 | T09 | 25 | 950 | 150 | |
| 6 | 螺纹孔底孔口倒角 | ¢20mm锪钻 | T10 | 5 | 1000 | 800 | |
| 7 | 精铣顶面
| ¢16mm立铣刀 | T06 | 15.7 | 0.1 | 1000 | 80 |
| 8 | 精铣¢65圆台外轮廓及外台阶面,分3刀加工 | ¢16mm立铣刀 | T06 | 0.2 | 13 | 1000 | 80 |
| 9 | 精铣¢50台阶孔 | ¢16mm立铣刀 | T06 | 0.2 | 12 | 1000 | 80 |
| 10 | 刚性攻丝3-M8螺纹孔 | M8机用丝锥 | T11 | 25 | 120 | 180 | |
二、工件装夹、定位与找正。
该零件为平面类零件,采用机用平口钳夹紧工件,两次装夹进行加工。设定该工件加工坐标系原点为工件中心。
三、程序编制
四、选择机床
该工件适于立式数控铣加工,选用沈阳立式加工中心VMC840E机床进行加工。
五、仿真模拟
1.启动软件:开始/程序/KELLERSystems Chinese/SYMpuls/ SYMpuls Milling或点击桌面SYMpulsMilling图标。
2.选择新建程序、编写主程序,进入程序设置界面,在此界面设置工件名称、毛坯、刀库等信息。
3.仿真程序。

