一、数控技术发展历史
一)、数控概念
数字控制( NC):用数字化信息进行控制的自动控制技术。其含义就是使用以数值和符号构成的数字信息自动控制机床运转的技术。
二)、数控机床的出现和发展史
为解决加工直升飞机叶片轮廓检查用样板,世界上第一台数控机床于1952年由美国帕森斯parsons公司和麻省理工学院MI.T合作研制成功。它的出现,标志着机械制造业的发展进入了一个新的阶段。
一般我们认为数控机床历经了五代发展:
第一代:1952年 ,美国麻省理工学院研制,电子管控制的第一台三坐标联动的铣床;
第二代:1959年,出现了晶体管控制的“加工中心”;
第三代:1965年,出现了小规模集成电路.使数控系统的可靠性得到了进一步的提高;
以上三代数控系统都是采用专用控制硬件逻辑数控系统,称为普通数控系统,即NC系统。
第四代:1967年以计算机作为控制单元的数控制系统;
第五代:1970年美国英特尔开发使用了微处理器,数控机床进入计算机数控年代,即CNC时代。
总的来说:数控机床是按NC(硬件数控)→CNC(计算机数控)→FMC(柔性制造单元)→FMS(柔性制造系统)→AF(自动化工厂)→CIMS(计算机集成制造系统)的顺序发展的。
二、数控车床的功能与分类
一)、数控车床的功能
数控车床是由普通车床发展而来的,是目前国内使用极为广泛的一种数控机床。车削加工一般是通过工件旋转和刀具进给完成切削过程的。
数控车床不仅能够完成在普通车床上完成的工艺内容(如轴类、盘类等回转体零件的内外圆柱面、圆锥面、圆弧和各种螺纹等工序的切削加工),而且由于数控系统和进给伺服系统的引入,还可以加工各种非解析的内外回转表面。而近年来研制出的数控车削中心,使得在一次装夹中可以完成更多的加工工序,提高了加工质量和生产效率,因此特别适宜复杂形状的回转类零件的加工。
数控车床具有加工灵活、通用性强、能适应产品品种和规格频繁变化的特点,能够满足新产品的开发和多品种、小批量、生产自动化的要求,因此被广泛应用于机械制造业,例如汽车制造厂、发动机制造厂、零配件行业等。
二)、数控车床的分类
随着数控车床制造技术的不断发展,形成了产品繁多、规格不一的局面。对数控车床的分类可以采用不同的方法。
1.按主轴的位置分
(1)卧式数控车床
主轴轴线处于水平方向的数控车床称为卧式数控车床,如图1-1所示。卧式数控车床又分为数控水平导轨卧式车床和数控倾斜导轨卧式车床。其倾斜导轨结构可以使车床具有更大的刚性,并易于排除切屑。数控车床用于轴向尺寸较长或小型盘类零件的车削加工其主运动为工件的旋转,进给运动为刀具的纵向、横向移动,它能够加工各种回转成形面。
(2)立式数控车床
主轴轴线处于垂直方向的数控车床称为立式数控车床,有一个直径很大的圆形工作台,用来装夹工件,如图1-2所示。用于回转直径较大、轴向尺寸相对较小的盘类零件的车削加工。尤其是针对汽车及零配件行业加工制动鼓、刹车盘、轮体、曲轴、传动轮、轮箍、调速箱,传送齿轮、卡环,滑轮等盘类零件具有很高的精度和效率。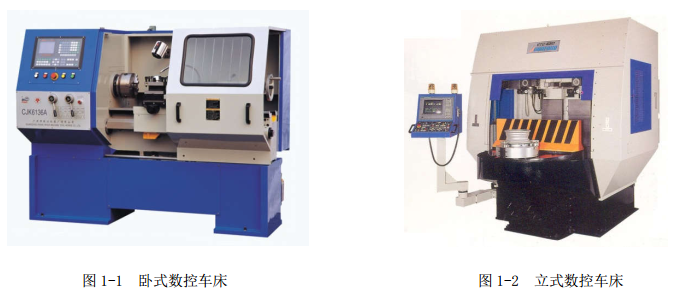
2.按机床的使用功能分
(1)简易数控车床(经济型数控车床)
是低档次数控车床,一般是用单板机或单片机进行控制,机械部分是在普通车床的基础上改进设计的,成本较低,但自动化程序和功能都比较差,车削加工精度也不高,适用于要求不高的回转类零件的车削加工。
(2)全功能型数控车床(多功能型数控车床)
根据车削加工要求在结构上进行专门设计并配备通用数控系统而形成的数控机床,数控系统功能强,一般采用闭环或半闭环控制,自动化程度和加工精度也较高,适用于一般回转类零件的车削加工。
(3)车削中心
车削中心是以全功能型数控车床为主体,并配置刀库、换刀装置、分度装置、机械手、C轴铣削动力头和等。实现多工序的复合加工的机床,加工功能大大增强,除可以进行一般车削外可以进行径向和轴向铣削、曲面铣削、中心线不在零件回转中心的孔和径向孔的钻削等加工。在一次装夹后,它可以完成回转类零件的车、铣、钻、铰、攻螺纹等多种加工工序,其功能全面,但价格较高。
3.按加工零件的基本类型分
(1)卡盘式数控车床
这类车床未设置尾座,适用于车削盘类(含短轴类)零件。其夹紧方式多为电动或液压控制,卡盘结构多具有可调卡爪或不淬火卡爪(即软卡爪)。
(2)顶尖式数控车床
这类车床设置有普通尾座或数控尾座,适合车削较长的轴类零件及直径不太大的盘、套类零件。
4.按数控系统控制的轴数分类
(1)两轴控制的数控车床
车床上只有一个刀架,如四工位卧式自动转位刀架或多工位转塔式自动式自动转位刀架。
(2)四轴控制的数控车床
床身上安装有两个独立的滑板和刀架,也称为双刀架四坐标数控车床。其上每个刀架的切削进给量是分别控制的,因此两刀架可以同时切削同一工件的不同部位,既扩大了加工范围,又提高了加工效率,适合于加工曲轴、飞机零件等形状复杂、批量较大的零件。
(3)六轴控制的数控车床
六轴控制的数控车床具有同轴线的左右两个主轴和前后配置的两个刀架,可在一台数控系统的控制下同时加工出两个工序相同或不同的零件,便于实现一批工序特别复杂的零件车削全过程的自动化。
5.其他分类
按数控系统的不同控制方式等指标,数控车床可分为直线控制数控车床、轮廓控制数控车床等;按刀架数量可分为单刀架数控车床和双刀架数控车床;按刀架的配置位置的不同可分为前置刀架式数控车床和后置刀架式数控车床等等。
目前,我国使用较多的是中小规格的两坐标连续控制的数控车床。我国数控车床产业的重点是:高速、精密数控车床,车削中心类及四轴以上联动的复合加工机床。主要满足航天、航空、仪器、仪表、电子信息和生物工程等产业的需要。
三)、数控车床的结构
数控车床品种很多,结构各异,但在许多方面仍有共同之处。下面以CK6140G经济型数控车床为例,介绍数控车床的基本结构。
1.CK6140G数控车床的结构布局
CK6140G型数控车床的外形如图1-3所示,它为卧式经济型数控车床,配有GSK980TD数控系统。主要由床身、主轴箱、大拖板、中拖板、方刀架、尾座、安全保护系统、冷却系统、数控装置等部分组成。
主轴箱采用全齿轮集中传动,由交流主电机通过齿轮变速装置驱动主轴转动,经过主轴变速手柄之间的各种搭配,得到车床主轴的24级正、反转速。由于本数控车床不具备程控主轴变速功能,故主轴转速的变换必须在停车时手动操作。主轴箱中还装有编码器,在车削螺纹时必须停车,使用编码器手柄接通编码器与主轴的传动,为延长编码器的使用寿命,不用时应断开编码器与主轴的传动。主轴卡盘的夹紧与松开也是由人工手动操作。
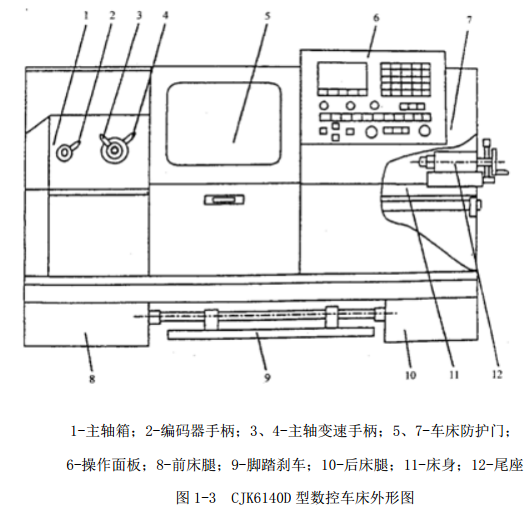
床身为水平结构,床身导轨上支承着大、中拖板,分别安装有X轴和Z轴的伺服进给传动装置。中拖板上装有自动转位的电动方刀架,刀架上可同时手动装夹4把刀具。刀具的运动是分别由交流伺服电机通过滚珠丝杠驱动大拖板或中拖板运动完成,而刀架的回转运动,是由交流伺服电动机通过蜗轮和蜗杆驱动方刀架转动来完成。
床身导轨右方安装有尾座,用于装夹长轴类工件或钻头等刀具。尾座套筒孔底部装有工具止动块,防止装入锥孔中的工具转动。在松开尾座套筒压紧手柄后,尾座利用4个带着弹性支座的滚动轴承,使整个部件浮在床身导轨上,从而减轻了尾座在床身导轨上移动时的推动力。
车床主电机放在前床腿中,冷却泵放在后床腿中,并配有两扇可移动防护门,车床的操作面板安放在右侧防护门上。同时车床还具有脚踏急停刹车装置。
2.CK6140G数控车床的主要技术参数
表1-1 CJK6140D数控车床主要技术参数
| 数控系统型号 | GSK980TD | |
| 加工范围 | 床身最大回转直径 | f400mm |
| 床鞍最大回转直径 | f240mm | |
| 最大车削直径 | f220mm | |
| 最大加工长度 | 600mm | |
| 主轴 | 主轴最高转速 | 2000r/min |
| 主轴孔径 | f52mm | |
| 刀架 | 刀位数量 | 4 |
| 刀具转换时间 | 2sec | |
| X轴行程 | 175mm | |
| Z轴行程 | 650mm | |
| 进给 | X轴进给速度 | 3~1500mm/min |
| Z轴进给速度 | 6~3000mm/min | |
| 脉冲当量 | X向0.005mm,Z向0.01mm | |
| 电机功率 | 主轴电机 | 7.5KW |
| XZ轴伺服电机 | 0.6KW(X轴和Z轴) |
四)、数控车床的自动换刀装置
自动换刀装置的用途是按照加工需要自动地更换刀具。自动换刀装置是一套独立、完整的部件。
自动换刀装置的结构取决于机床的类型、工艺范围及刀具的种类和数量等。自动换刀装置主要有自动转位刀架和带刀库的自动换刀装置两种形式。
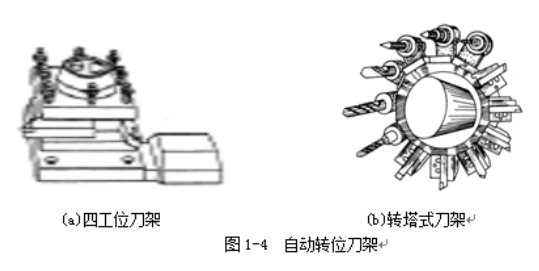
普通数控车床一般都配置有各种形式的自动转位的单刀架,如四工位卧式自动转位刀架或多工位转塔式自动转位刀架,如图1-5所示。
有的数控车床采用两个刀架(即双刀架配置),实行四坐标控制,少数数控车床也采用刀库形式的自动换刀装置。
三、 数控车床的组成
如图1-5所示,数控机床主要由输入输出设备、计算机数控系统、伺服系统和机床本体等四部分组成。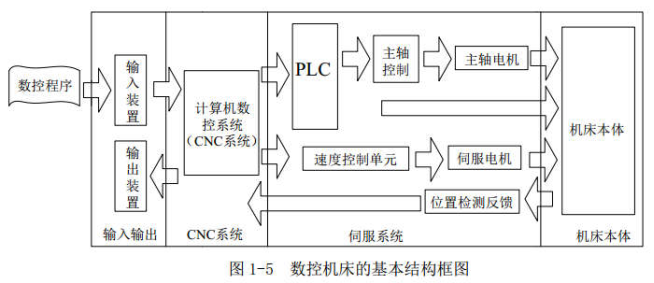
1.输入输出设备
输入输出设备主要用于实现编制程序、输入程序、输入数据以及显示、存储和打印等功能。常用的输入输出设备有:键盘、软盘、显示器等,高级的数控机床还配有一套自动编程机或CAD/CAM系统。
2.数控系统
数控系统是数控机床的“大脑”和“核心”。它的功能是根据输入的程序和数据,经数控系统中的系统软件或逻辑电路进行译码、运算和逻辑处理后,发出相应的各种信号和指令给伺服系统。数控系统通常由一台通用或专用计算机、输入输出接口以辅助控制装置等部分组成。
辅助控制装置主要完成与逻辑运算有关的动作,包括完成程序中的M、S、T等辅助功能所规定的动作(如主轴电机的启停、冷却泵的开关等)和对机床的状态进行监视(如检测是否超行程、电动机是否过热等)以及对操作面板的开关、按键和按钮的状态进行扫描。辅助控制装置的这些工作通常与机床的强电部分有关,控制对象是继电器、交流接触器、电磁阀等执行元件,控制的往往是开关量信号。
由于可编程序控制器(PLC)具有响应快、性能可靠、易于编程和修改等优点,并可直接驱动机床电器,目前已普遍用作辅助控制装置。CNC和PLC协调配合,共同完成对数控机床的控制。用于数控机床的PLC一般分为两类:一类是CNC的生产厂家为实现数控机床的顺序控制,而将CNC和PLC综合起来设计,称为内装型(或集成型)PLC,内装型PLC是CNC装置的一部分;另一类是以独立专业化的PLC生产厂家的产品来实现顺序控制功能,称为独立型(或外装型)PLC。
3.伺服系统
伺服系统是机床工作的动力装置,包括伺服单元和驱动装置两大部分。伺服系统接收来自数控系统的指令信息,并按照指令信息的要求带动机床的移动部件运动或使执行部分运动,以加工出符合要求的零件。指令信息是以脉冲信息体现的,每一脉冲使机床移动部件产生的位移量叫脉冲当量。
伺服系统有开环、半闭环和闭环之分。在半闭环和闭环伺服系统中,还需配有位置检测装置,直接或间接测量执行部件的实际位移量,并将其转变成电信号反馈给CNC装置,供CNC装置与指令值比较产生误差信号,以控制机床向消除该误差的方向移动。
4.机床本体
机床本体是数控机床完成加工运动的实际机械部件,它是在原普通机床的基础上改进而得到的,具有以下特点:
1)采用了高性能的主轴及伺服传动系统,机械传动结构简化,传动链较短。
2)机械结构具有较高的刚度、阻尼精度及耐磨性,热变形小。
3)更多地采用高效传动部件,如滚珠丝杠、直线滚动导轨等。
此外还有一些辅助装置,如冷却、润滑、转位和夹紧等。对加工中心类数控机床,还有存放刀具的刀库、交换刀具的机械手等部件。与传统机床相比,数控机床的外部造型、整体布局、传动系统与刀具系统的部件结构以及操作机构等都发生了很大的变化,这种变化的目的是为了满足数控技术的要求和充分发挥数控机床的特点。
四、数控车床基本操作及界面
一)、数控机床开机、关机。
1.开机时,在按启动按钮之前,先要检查急停键 是否压下,在急停键压下的条件下,按启动按钮,机床通电,完成开机。
2.停机时,在按停止按钮之前,先要检查急停键 是否压下,在急停键压下的条件下,按停止按钮,机床断电,完成停机。
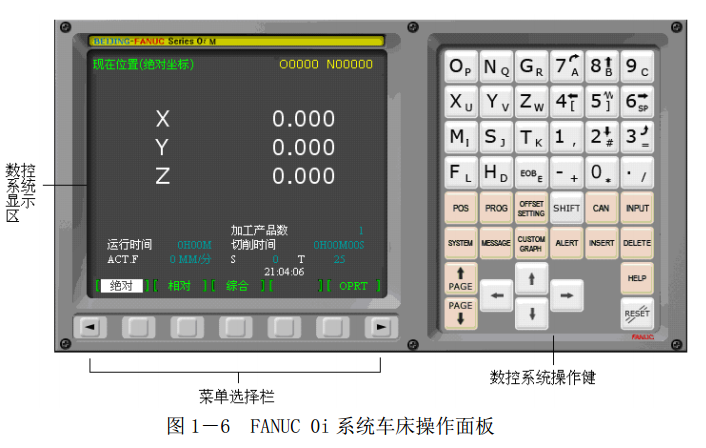
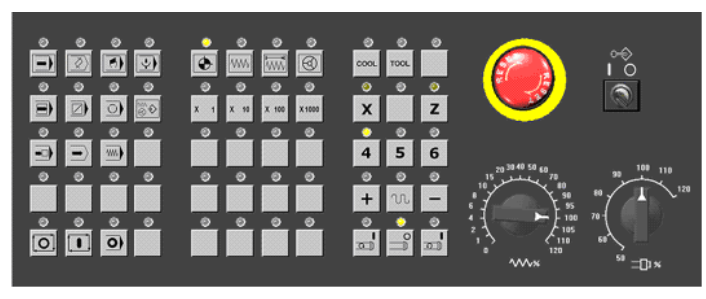
二)、数控机床系统面板及操作面板认识。
 三)、数控机床回零操作、手动模式操作、手轮模式操作、手动录入模式操作、程序编辑模式操作、自动运行操作。
1、手动返回参考点(机械回零)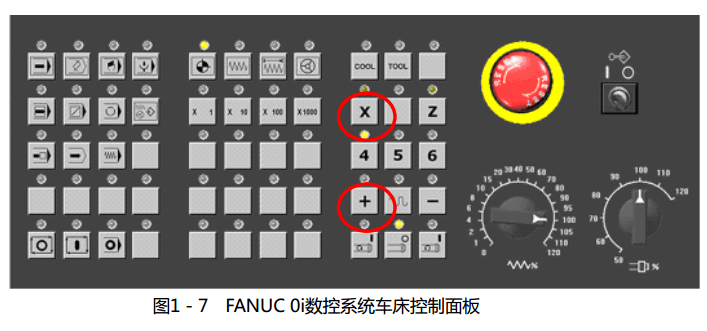
(1)按机械回零方式键, 指示灯亮,则已进入回零点模式。
(2)在回零点模式下,先将X轴回原点。按操作面板 上按钮,使X轴方向移动指示灯闪烁,按
 按钮,此时X轴将回零点,X轴回零点灯变亮,CRT上Z坐标变为“0.000”。用相同方法可将Z轴回零。
2、手动连续(JOG)方式
(1)按操作面板上的“手动”按钮,使其指示灯亮。
(2)分别按
 键,通过进给轴选择开关选择移动的坐标。
(3)分别按  键,通过进给方向选择按键控制机床的移动方向。
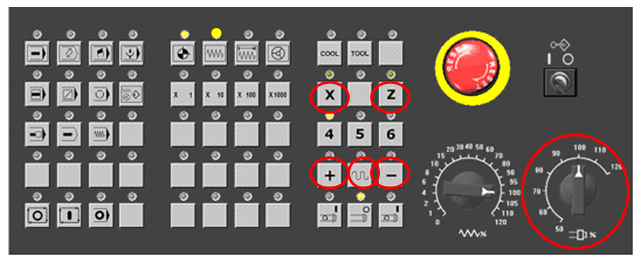
(4)可以通过手动进给倍率调节 可以调整进给速度
(5)在选择移动坐标轴后同时按下此按钮, 坐标轴以机床指定的进给进行快速移动。
3、手摇脉冲(HANDLE)方式
(1)在操作面板上选择操作方式,按下 或 使 灯亮
(2)旋转“手动对应的轴” 的按钮,选择需要移动的坐标轴。(每次只能选一轴)
(3)旋转“手动进给速度”按钮 ,选择合适的进给倍率。通过倍率选择,手轮每旋转一格,轴向移动的位移可以为0.001mm、0.01mm、0.1mm。
(4)旋转手轮 ,精确控制机床的移动。手轮旋转一圈,刀具移动的距离相当于100个刻度的对应值。手轮顺时针(CW)旋转,所移动轴向该轴的“+”坐标方向移动,手轮逆时针(CCW)旋转,所移动轴向该轴的“-”坐标方向移动。

