目录

  • 1 项目一 销轴的数控编程与加工
    • 1.1 任务导入
    • 1.2 任务学习
    • 1.3 任务实施
    • 1.4 数字资源
    • 1.5 德国标准案例库
    • 1.6 数控车床认识
    • 1.7 数控车床基本操作及对刀操作
    • 1.8 数控机床坐标系统
    • 1.9 数控程序的格式与组成
    • 1.10 G功能
    • 1.11 MFST功能指令
    • 1.12 刀具知识
    • 1.13 数车刀具
    • 1.14 数车坐标系
    • 1.15 认识数控机床
    • 1.16 数控车床基本操作
    • 1.17 功能指令
    • 1.18 KELLER软件使用数字资源1
    • 1.19 KELLER软件使用数字资源2
  • 2 项目一 销轴的数控编程与加工
    • 2.1 任务导入
    • 2.2 任务学习
    • 2.3 任务实施
    • 2.4 数字资源
    • 2.5 德国标准案例库
    • 2.6 数控车床认识
    • 2.7 数控车床基本操作及对刀操作
    • 2.8 数控机床坐标系统
    • 2.9 数控程序的格式与组成
    • 2.10 G功能
    • 2.11 MFST功能指令
    • 2.12 刀具知识
    • 2.13 数车刀具
    • 2.14 数车坐标系
    • 2.15 认识数控机床
    • 2.16 数控车床基本操作
    • 2.17 功能指令
    • 2.18 KELLER软件使用数字资源1
    • 2.19 KELLER软件使用数字资源2
  • 3 项目二  定位轴的数控编程与加工
    • 3.1 任务导入
    • 3.2 知识学习
    • 3.3 任务实施
    • 3.4 数字资源
    • 3.5 外径、内径车削固定循环G90
    • 3.6 端面车削固定循环G94
  • 4 项目一 销轴的数控编程与加工
    • 4.1 任务导入
    • 4.2 任务学习
    • 4.3 任务实施
    • 4.4 数字资源
    • 4.5 德国标准案例库
    • 4.6 数控车床认识
    • 4.7 数控车床基本操作及对刀操作
    • 4.8 数控机床坐标系统
    • 4.9 数控程序的格式与组成
    • 4.10 G功能
    • 4.11 MFST功能指令
    • 4.12 刀具知识
    • 4.13 数车刀具
    • 4.14 数车坐标系
    • 4.15 认识数控机床
    • 4.16 数控车床基本操作
    • 4.17 功能指令
    • 4.18 KELLER软件使用数字资源1
    • 4.19 KELLER软件使用数字资源2
  • 5 项目二  定位轴的数控编程与加工
    • 5.1 任务导入
    • 5.2 知识学习
    • 5.3 任务实施
    • 5.4 数字资源
    • 5.5 外径、内径车削固定循环G90
    • 5.6 端面车削固定循环G94
  • 6 项目三  螺纹轴的数控编程与加工
    • 6.1 任务导入
    • 6.2 知识学习
    • 6.3 任务实施
    • 6.4 数字资源
    • 6.5 螺纹切削指令(G32)
    • 6.6 螺纹切削单一固定循环G92
    • 6.7 复合螺纹切削循环指令(G76)
  • 7 项目二  定位轴的数控编程与加工
    • 7.1 任务导入
    • 7.2 知识学习
    • 7.3 任务实施
    • 7.4 数字资源
    • 7.5 外径、内径车削固定循环G90
    • 7.6 端面车削固定循环G94
  • 8 项目三  螺纹轴的数控编程与加工
    • 8.1 任务导入
    • 8.2 知识学习
    • 8.3 任务实施
    • 8.4 数字资源
    • 8.5 螺纹切削指令(G32)
    • 8.6 螺纹切削单一固定循环G92
    • 8.7 复合螺纹切削循环指令(G76)
  • 9 项目三  螺纹轴的数控编程与加工
    • 9.1 任务导入
    • 9.2 知识学习
    • 9.3 任务实施
    • 9.4 数字资源
    • 9.5 螺纹切削指令(G32)
    • 9.6 螺纹切削单一固定循环G92
    • 9.7 复合螺纹切削循环指令(G76)
  • 10 项目四  连接轴的数控编程与加工
    • 10.1 任务导入
    • 10.2 知识学习
    • 10.3 任务实施
    • 10.4 数字资源
    • 10.5 G71复合外圆、内圆粗车循环指令
    • 10.6 刀具补偿指令G41、G42、G40
  • 11 项目四  连接轴的数控编程与加工
    • 11.1 任务导入
    • 11.2 知识学习
    • 11.3 任务实施
    • 11.4 数字资源
    • 11.5 G71复合外圆、内圆粗车循环指令
    • 11.6 刀具补偿指令G41、G42、G40
  • 12 项目一 销轴的数控编程与加工
    • 12.1 任务导入
    • 12.2 任务学习
    • 12.3 任务实施
    • 12.4 数字资源
    • 12.5 德国标准案例库
    • 12.6 数控车床认识
    • 12.7 数控车床基本操作及对刀操作
    • 12.8 数控机床坐标系统
    • 12.9 数控程序的格式与组成
    • 12.10 G功能
    • 12.11 MFST功能指令
    • 12.12 刀具知识
    • 12.13 数车刀具
    • 12.14 数车坐标系
    • 12.15 认识数控机床
    • 12.16 数控车床基本操作
    • 12.17 功能指令
    • 12.18 KELLER软件使用数字资源1
    • 12.19 KELLER软件使用数字资源2
  • 13 项目五  带轮的数控编程与加工
    • 13.1 任务导入
    • 13.2 知识学习
    • 13.3 任务实施
    • 13.4 数字资源
    • 13.5 端面粗车复合循环指令G72
    • 13.6 复合外圆、内圆切槽循环指令G75
  • 14 项目四  连接轴的数控编程与加工
    • 14.1 任务导入
    • 14.2 知识学习
    • 14.3 任务实施
    • 14.4 数字资源
    • 14.5 G71复合外圆、内圆粗车循环指令
    • 14.6 刀具补偿指令G41、G42、G40
  • 15 项目二  定位轴的数控编程与加工
    • 15.1 任务导入
    • 15.2 知识学习
    • 15.3 任务实施
    • 15.4 数字资源
    • 15.5 外径、内径车削固定循环G90
    • 15.6 端面车削固定循环G94
  • 16 项目五  带轮的数控编程与加工
    • 16.1 任务导入
    • 16.2 知识学习
    • 16.3 任务实施
    • 16.4 数字资源
    • 16.5 端面粗车复合循环指令G72
    • 16.6 复合外圆、内圆切槽循环指令G75
  • 17 项目六  异形轴的数控编程与加工
    • 17.1 任务导入
    • 17.2 知识学习
    • 17.3 任务实施
    • 17.4 数字资源
    • 17.5 仿形粗车削循环指令G73
  • 18 项目五  带轮的数控编程与加工
    • 18.1 任务导入
    • 18.2 知识学习
    • 18.3 任务实施
    • 18.4 数字资源
    • 18.5 端面粗车复合循环指令G72
    • 18.6 复合外圆、内圆切槽循环指令G75
  • 19 项目三  螺纹轴的数控编程与加工
    • 19.1 任务导入
    • 19.2 知识学习
    • 19.3 任务实施
    • 19.4 数字资源
    • 19.5 螺纹切削指令(G32)
    • 19.6 螺纹切削单一固定循环G92
    • 19.7 复合螺纹切削循环指令(G76)
  • 20 项目六  异形轴的数控编程与加工
    • 20.1 任务导入
    • 20.2 知识学习
    • 20.3 任务实施
    • 20.4 数字资源
    • 20.5 仿形粗车削循环指令G73
  • 21 项目七 简单凸台类零件数控编程与加工
    • 21.1 任务导入
    • 21.2 知识学习
    • 21.3 任务实施
    • 21.4 数字资源
    • 21.5 德国标准案例库
    • 21.6 数控铣床的基本操作
    • 21.7 数控铣床基本操作面板介绍
    • 21.8 数控铣床工具系统
    • 21.9 数控铣床的坐标系统
    • 21.10 数控铣床绝对坐标和相对坐标G90、G91
    • 21.11 数铣刀具
    • 21.12 认识数控机床
    • 21.13 机床基本操作
    • 21.14 认识数控铣削加工
    • 21.15 KELLER软件使用数字资源
    • 21.16 KELLER软件五轴数字资源
  • 22 项目六  异形轴的数控编程与加工
    • 22.1 任务导入
    • 22.2 知识学习
    • 22.3 任务实施
    • 22.4 数字资源
    • 22.5 仿形粗车削循环指令G73
  • 23 项目七 简单凸台类零件数控编程与加工
    • 23.1 任务导入
    • 23.2 知识学习
    • 23.3 任务实施
    • 23.4 数字资源
    • 23.5 德国标准案例库
    • 23.6 数控铣床的基本操作
    • 23.7 数控铣床基本操作面板介绍
    • 23.8 数控铣床工具系统
    • 23.9 数控铣床的坐标系统
    • 23.10 数控铣床绝对坐标和相对坐标G90、G91
    • 23.11 数铣刀具
    • 23.12 认识数控机床
    • 23.13 机床基本操作
    • 23.14 认识数控铣削加工
    • 23.15 KELLER软件使用数字资源
    • 23.16 KELLER软件五轴数字资源
  • 24 项目四  连接轴的数控编程与加工
    • 24.1 任务导入
    • 24.2 知识学习
    • 24.3 任务实施
    • 24.4 数字资源
    • 24.5 G71复合外圆、内圆粗车循环指令
    • 24.6 刀具补偿指令G41、G42、G40
  • 25 项目八 凸台类零件数控编程与加工
    • 25.1 任务导入
    • 25.2 知识学习
    • 25.3 任务实施
    • 25.4 数字资源
    • 25.5 圆弧插补指令G02、G03
    • 25.6 刀具半径补偿功能指令G41、G42、G40
  • 26 项目七 简单凸台类零件数控编程与加工
    • 26.1 任务导入
    • 26.2 知识学习
    • 26.3 任务实施
    • 26.4 数字资源
    • 26.5 德国标准案例库
    • 26.6 数控铣床的基本操作
    • 26.7 数控铣床基本操作面板介绍
    • 26.8 数控铣床工具系统
    • 26.9 数控铣床的坐标系统
    • 26.10 数控铣床绝对坐标和相对坐标G90、G91
    • 26.11 数铣刀具
    • 26.12 认识数控机床
    • 26.13 机床基本操作
    • 26.14 认识数控铣削加工
    • 26.15 KELLER软件使用数字资源
    • 26.16 KELLER软件五轴数字资源
  • 27 项目八 凸台类零件数控编程与加工
    • 27.1 任务导入
    • 27.2 知识学习
    • 27.3 任务实施
    • 27.4 数字资源
    • 27.5 圆弧插补指令G02、G03
    • 27.6 刀具半径补偿功能指令G41、G42、G40
  • 28 项目五  带轮的数控编程与加工
    • 28.1 任务导入
    • 28.2 知识学习
    • 28.3 任务实施
    • 28.4 数字资源
    • 28.5 端面粗车复合循环指令G72
    • 28.6 复合外圆、内圆切槽循环指令G75
  • 29 项目九 腔体类零件数控编程与加工
    • 29.1 任务导入
    • 29.2 知识学习
    • 29.3 任务实施
    • 29.4 数字资源
    • 29.5 数控铣削的下刀方式
  • 30 项目八 凸台类零件数控编程与加工
    • 30.1 任务导入
    • 30.2 知识学习
    • 30.3 任务实施
    • 30.4 数字资源
    • 30.5 圆弧插补指令G02、G03
    • 30.6 刀具半径补偿功能指令G41、G42、G40
  • 31 项目九 腔体类零件数控编程与加工
    • 31.1 任务导入
    • 31.2 知识学习
    • 31.3 任务实施
    • 31.4 数字资源
    • 31.5 数控铣削的下刀方式
  • 32 项目六  异形轴的数控编程与加工
    • 32.1 任务导入
    • 32.2 知识学习
    • 32.3 任务实施
    • 32.4 数字资源
    • 32.5 仿形粗车削循环指令G73
  • 33 项目九 腔体类零件数控编程与加工
    • 33.1 任务导入
    • 33.2 知识学习
    • 33.3 任务实施
    • 33.4 数字资源
    • 33.5 数控铣削的下刀方式
  • 34 项目十 孔系类零件的数控编程与加工
    • 34.1 任务导入
    • 34.2 知识学习
    • 34.3 任务实施
    • 34.4 数字资源
    • 34.5 刀具长度补偿功能指令G43、G44、G49
    • 34.6 孔加工固定循环指令
    • 34.7 螺纹孔加工固定循环指令
    • 34.8 镗孔循环指令
  • 35 项目十 孔系类零件的数控编程与加工
    • 35.1 任务导入
    • 35.2 知识学习
    • 35.3 任务实施
    • 35.4 数字资源
    • 35.5 刀具长度补偿功能指令G43、G44、G49
    • 35.6 孔加工固定循环指令
    • 35.7 螺纹孔加工固定循环指令
    • 35.8 镗孔循环指令
  • 36 项目七 简单凸台类零件数控编程与加工
    • 36.1 任务导入
    • 36.2 知识学习
    • 36.3 任务实施
    • 36.4 数字资源
    • 36.5 德国标准案例库
    • 36.6 数控铣床的基本操作
    • 36.7 数控铣床基本操作面板介绍
    • 36.8 数控铣床工具系统
    • 36.9 数控铣床的坐标系统
    • 36.10 数控铣床绝对坐标和相对坐标G90、G91
    • 36.11 数铣刀具
    • 36.12 认识数控机床
    • 36.13 机床基本操作
    • 36.14 认识数控铣削加工
    • 36.15 KELLER软件使用数字资源
    • 36.16 KELLER软件五轴数字资源
  • 37 项目十 孔系类零件的数控编程与加工
    • 37.1 任务导入
    • 37.2 知识学习
    • 37.3 任务实施
    • 37.4 数字资源
    • 37.5 刀具长度补偿功能指令G43、G44、G49
    • 37.6 孔加工固定循环指令
    • 37.7 螺纹孔加工固定循环指令
    • 37.8 镗孔循环指令
  • 38 项目八 凸台类零件数控编程与加工
    • 38.1 任务导入
    • 38.2 知识学习
    • 38.3 任务实施
    • 38.4 数字资源
    • 38.5 圆弧插补指令G02、G03
    • 38.6 刀具半径补偿功能指令G41、G42、G40
  • 39 项目九 腔体类零件数控编程与加工
    • 39.1 任务导入
    • 39.2 知识学习
    • 39.3 任务实施
    • 39.4 数字资源
    • 39.5 数控铣削的下刀方式
  • 40 项目十 孔系类零件的数控编程与加工
    • 40.1 任务导入
    • 40.2 知识学习
    • 40.3 任务实施
    • 40.4 数字资源
    • 40.5 刀具长度补偿功能指令G43、G44、G49
    • 40.6 孔加工固定循环指令
    • 40.7 螺纹孔加工固定循环指令
    • 40.8 镗孔循环指令
数控铣削的下刀方式

数控铣削的下刀方式

   数控铣削加工的下刀方式主要有垂直下刀、螺旋下刀和斜插下刀三种。通常只有进行封闭的型腔加工的时候才会使用到下刀方式。

   一、垂直下刀方式

   垂直下刀方式指的是刀具按照编程指定的进给速度垂直下切到吃刀深度。通常只有键槽铣刀可以使用这种方式,键槽铣刀其端部刀刃通过铣刀中心,有垂直  吃刀的能力。由于立铣刀的底切削刃没有到刀具的中心,所以立铣刀在垂直进刀时没有较大切深的能力,因此一般先采用键槽铣刀(或钻头)垂直进刀,预钻起始孔后,再换多刃立铣刀加工型腔。

   二、螺旋下刀方式

螺旋下刀方式是数控加工应用较为广泛的下刀方式。整体合金立铣刀和镶刀粒式立铣刀在垂直进刀时没有较大切深的能力,可以通过螺旋下刀的方式,利用刀片的侧刃和底刃的切削,避开刀具中心无切削刃部分与工件的干涉,使刀具沿螺旋朝深度方向渐进,从而达到进刀的目的。这样,可以在切削的平稳性与切削效率之间取得一个较好的平衡点,如图4-1-2所示。

螺旋下刀也有其固有的弱点,在比较狭窄的型腔加工中往往因为切削范围过小无法实现螺旋下刀,所以选择螺旋下刀方式时要注意灵活运用。

   三、斜插下刀方式

斜插下刀时刀具快速下至加工表面上某个距离后,改为与工件表面成一角度的方向,以斜线的方式切入工件至吃刀深度来达到Z向进刀的目的,如图4-1-3所示。斜线下刀方式作为螺旋下刀方式的一种补充,通常用于因范围的限制而无法实现螺旋下刀时的长条形的型腔加工。

斜插下刀主要的参数有:斜插下刀的起始高度、切入斜线的长度、切入和反向切入角度。起始高度一般设为加工表面上方0.5~1mm处。切入斜线的长度要视型腔空间大小及铣削深度来确定,一般是斜线越长,进刀的切削路程就越长。切人角度选取得太小,斜线数增多,切削路程加长;角度太大,又会产生不好的端刃切削的情况,一般选3-10°为宜。通常进刀切入角度和反向进刀切人角度取相同的值。
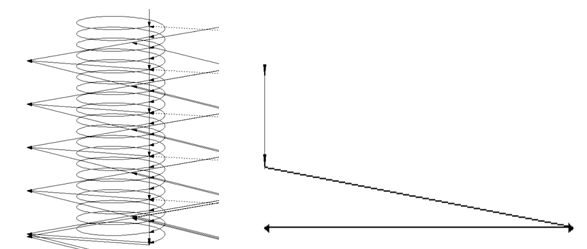
 

       图4-1-2 螺旋下刀刀具路径示意图          图4-1-3斜插下刀刀具路径示意图